Ultraschallunterstützte Ultrapräzisionszerspanung von Graphit mit monokristallinen Diamantwerkzeugen
Synthetische EDM‑Feinkorngraphitwerkstoffe bieten nicht nur als Elektrodenwerkstoffe in der Funkenerosion erhebliche technologische und ökonomische Vorteile, sondern finden zunehmend auch bei der aerostatischen Lagerung dynamischer Systeme Verwendung und ermöglichen die Einhaltung höchster Genauigkeitsanforderungen. Isostatisch gepresstes Feinkorngraphit eignet sich hierfür insbesondere aufgrund seiner inhärenten Porosität und der daraus resultierenden permeablen Eigenschaften. Diese ermöglichen bei Lagerspalthöhen von hSp < 10µm eine gleichmäßige Verteilung der Druckluft über die gesamte Lagerfläche AL, wodurch sich ein deutlich homogeneres Druckprofil als bei düsenbasierten Luftlagern einstellt. Darüber hinaus weisen Luftlager aus Feinkorngraphit gesteigerte Notlaufeigenschaften auf, die auf die thermische Stabilität und die vorteilhaften tribologischen Eigenschaften dieser Kohlenstoffmodifikation zurückzuführen sind. Typische Anwendungen aerostatischer Luftlager finden sich unter anderem in der Messtechnik zur ruckfreien und präzisen Bewegung von Messaufbauten, bei der Durchbiegungskompensation von Andruckwalzen in der Papierindustrie sowie bei der kontaktfreien Lagerung von Hauptspindeln in Hochpräzisions- und Ultrapräzisionswerkzeugmaschinen. Bei der kontaktfreien Lagerung von Hauptspindeln werden Rundlaufabweichungen von ΔrRl < 5nm und ein stabiles Prozessverhalten bei Drehzahlen von n ≥ 100.000 1/min ermöglicht [1,2]. Die Tragfähigkeit FTr und die Steifigkeit S luftgelagerter Systeme werden maßgeblich durch die Fertigungsgenauigkeit GFE bestimmt, da nur eng tolerierte Lagerspalthöhen hSp und formgenaue Lagerflächen AL ein homogenes Druckprofil und ein stabiles Strömungsverhalten gewährleisten. Die Tragfähigkeit FTr steigt mit abnehmender Lagerspalthöhe hSp überproportional an [3].
Charakteristisch für die Zerspanung von Graphit mit konventionellen Schneidstoffen wie beschichtetem oder unbeschichtetem Hartmetall (HM) sowie polykristallinem Diamant (PKD) sind ein ausgeprägter, sowohl mechanisch als auch thermochemisch bedingter Werkzeugverschleiß und entsprechend reduzierte Werkzeugstandzeiten TSt. Der fortschreitende Schneidkantenverschleiß und die vergleichsweise großen Schneidkantenrundungen von rβ > 1µm führen zu einem Anstieg der Passivkräfte Fp. Diese begünstigt die Zerrüttung und demnach die lokale Rissbildung sowie das Ausbrechen von Graphitpartikeln, an der gefertigten Oberfläche und der darunterliegenden Substrukturen und das Zuschmieren der offenen Porosität. Infolgedessen nehmen der Oberflächenrauheitskennwert Sa, die Formabweichungen ΔGF, die Ausbrüche und die Kompressionseffekte in den oberflächennahen Randschichten messbar zu, wodurch die Permeabilität und letztlich die Funktionsfähigkeit des aerostatischen Lagers beeinträchtigt werden. Um diesen Herausforderungen bei der Präzisionszerspanung von Feinkorngraphitwerkstoffen zu begegnen, stellt der Einsatz monokristalliner Diamant (MKD)-Werkzeuge einen vielversprechenden Ansatz dar. Neben der hohen Härte H und der gesteigerten Wärmeleitfähigkeit λ zeichnen sich diese Werkzeuge durch Schneidkantenrundungen von rβ ≤ 50nm aus, wodurch eine kontrollierte Werkstofftrennung begünstigt wird. Dadurch können geometrische Spanungskenngrößen im niedrigen einstelligen Nanometerbereich gezielt eingestellt werden [4]. Für die prozesssichere und verschleißarme Fertigung aerostatischer Lagerkomponenten aus Feinkorngraphit sind im Stand der Technik daher sowohl die konventionelle als auch die ultraschallunterstützte Ultrapräzisions (UP)‑Drehbearbeitung mit MKD-Werkzeugen Gegenstand aktueller Forschungsarbeiten. Erste Untersuchungen weisen darauf hin, dass durch die resonanzbasierte Ultraschallanregung des Diamantwerkzeugs größere Spanungskenngrößen bei gleichzeitig verringerten Oberflächenrauheiten realisiert werden können. Daraus ergibt sich ein erhebliches Potential der ultraschallunterstützten UP‑Drehbearbeitung für die anwendungsorientierte Fertigung von Feinkorngraphitbauteilen im industriellen Kontext.
Die hierfür durchgeführten Untersuchungen und die daraus gewonnenen Erkenntnisse werden im Nachfolgenden vorgestellt.
Eigenschaften von Graphit und prozesstechnologische Grundlagen der ultraschallunterstützten UP‑Zerspanung
Im Idealkristall von Graphit sind Graphenlagen, die sogenannten Basalebenen, in einer A‑B‑A‑Anordnung übereinandergeschichtet, wobei die Kohlenstoffatome innerhalb der Ebene eine hexagonale Gitterstruktur bilden vgl. Abb. 1.
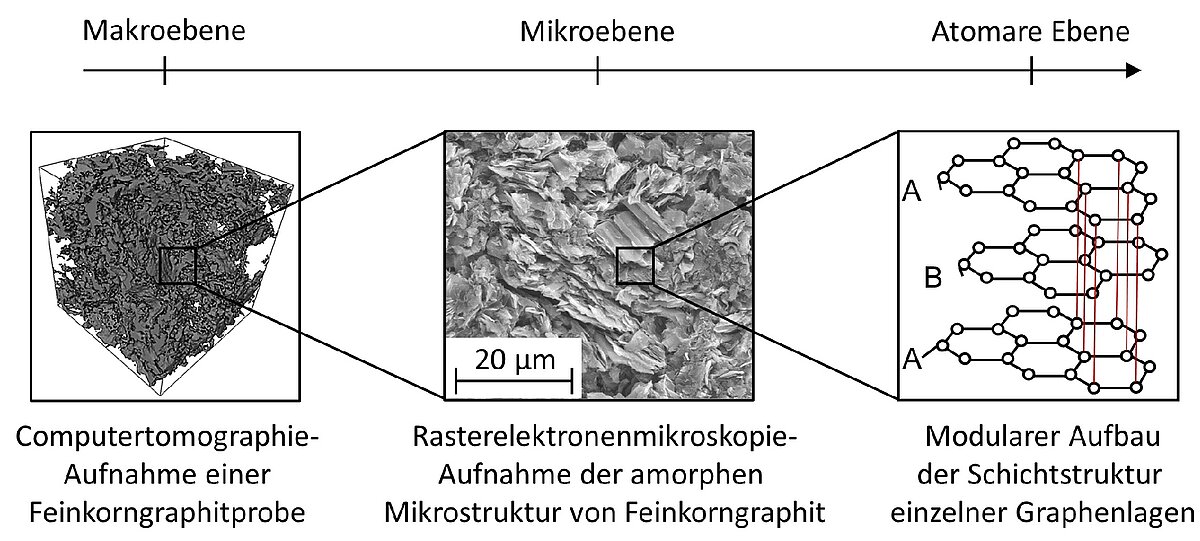
Abbildung 1: Charakteristische Strukturmerkmale von Feinkorngraphit auf unterschiedlichen Betrachtungsebenen
Innerhalb der Basalebenen wirken starke, kovalente sp²‑hybridisierte Kohlenstoffbindungen, während die Ebenen lediglich durch vergleichsweise schwache Van‑der‑Waals Bindungen verbunden sind. Damit geht eine signifikante Differenz der Bindungsenergien von ΔEB ≤ ~75/1 einher. Daraus resultiert eine ausgeprägte Anisotropie der mechanischen Eigenschaften, insbesondere des Schermoduls GS, welche Versatzmechanismen zwischen den Basalebenen begünstigen. Bei der Zerspanung dominieren daher riss- und sprödbruchbasierte Trennvorgänge. In synthetischen Feinkorngraphitwerkstoffen liegen die schichtartig aufgebauten Graphitkristallite statistisch regellos orientiert zu größeren Partikeln agglomeriert vor. Zusammen mit den Binde- und Porenbereichen bilden diese ein heterogenes, polykristallines Gefüge, das beim Auftreten von Schubspannungen τ eine lokal variierende und demnach unkontrollierte Rissausbreitung begünstigt [5].
Die grundlegenden Trennmechanismen bei der konventionellen Makro- und Mikrozerspanung von Graphitwerkstoffen sind bereits umfassend und ausführlich im aktuellen Stand der Technik untersucht [6,7,8]. Als maßgebliche Trennvorgänge wurden dabei spannungsbasierte Rissinitiierung und Rissfortpflanzungen unterhalb der nominalen Schnitttiefe ap identifiziert [9]. Im Rahmen vorangegangener konventioneller UP‑Drehversuche konnten darüber hinaus signifikante Einflüsse des Spanwinkels γ0 und der Schnitttiefe ap auf das Rissverhalten sowie auf die Ausbreitungsrichtung der Risse bei der Ausbildung der Trennebene nachgewiesen werden [10, 11]. Das charakteristische Trennverhalten bei der konventionellen UP‑Drehbearbeitung ist in Abbildung 2(a)–(d) dargestellt.
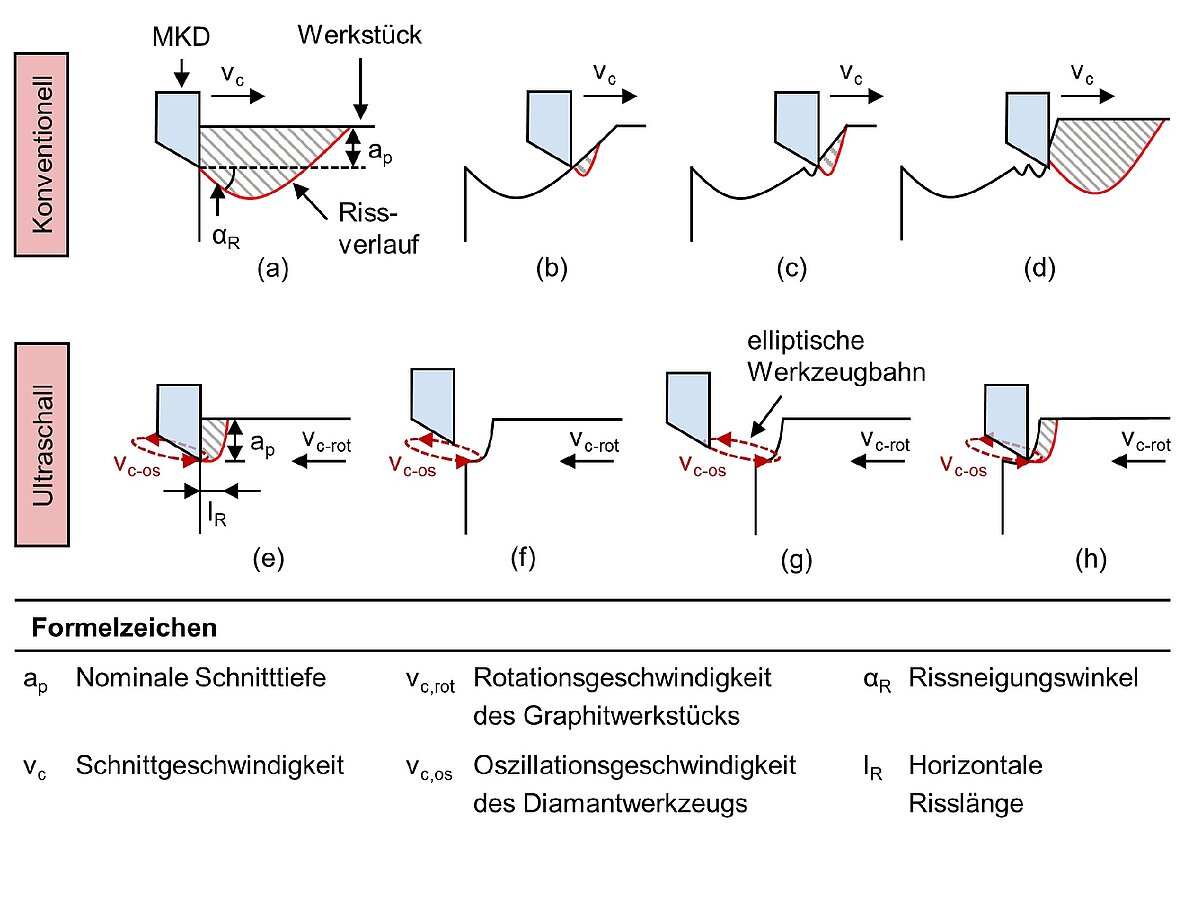
Abbildung 2: Darstellung des Trennverhaltens von Feinkorngraphit a) - d) bei der konventionellen Zerspanung und e) - h) bei der ultraschallunterstützten Zerspanung mit oszillierender Werkzeugschneide
Die prozesstechnologischen Vorteile von Ultraschall (UTS) sind bei der Präzisionszerspanung spröder Werkstoffe, wie auch von Graphit, weitgehend bekannt und in verschiedenen Bereichen der industriellen Fertigung bereits etabliert [12,13].
Die dort gewonnenen Erkenntnisse lassen sich aufgrund der grundlegend unterschiedlichen Eingriffsbedingungen jedoch nicht unmittelbar auf die UP‑Drehbearbeitung von Feinkorngraphit mit MKD‑Werkzeugen übertragen. Insbesondere die Einflüsse der konventionellen und ultraschallspezifischen Prozessparameter sowie deren Wechselwirkungen sind für diesen Anwendungsfall bislang im Stand der Technik nicht ausreichend untersucht.
Im Rahmen der durchgeführten experimentellen Einflussanalyse wurde das resonanzbasierte UTS‑Werkzeugsystem UTS2 der Firma Edmund Optics son‑X GmbH, Aachen, eingesetzt, dessen aktiver Schneidenteil sich zyklisch auf einer elliptischen Werkzeugbahn bewegt, vgl. Abbildung 2(e)–(h). Durch die Überlagerung dieser Werkzeugbewegung mit der Rotation des Werkstücks entsteht eine oszillierende Relativbewegung. Die relative Schnittgeschwindigkeit vc‑rel ergibt sich dabei aus der Rotationsgeschwindigkeit des Werkstücks vc‑rot und der Oszillationsgeschwindigkeit des Werkzeugs vc-os. Liegt die Rotationsgeschwindigkeit vc‑rot unterhalb der maximalen Oszillationsgeschwindigkeit vc-os in Schnittrichtung führt dies zu einer periodischen Trennung von Werkzeug und Werkstück. Durch diese Kinematik variieren der effektive Spanwinkel γ0 und die lokale Umformgeschwindigkeit vu während des zyklischen Eingriffs, wodurch Dauer, Höhe und Wirkrichtung der induzierten Spannungen σ unmittelbar beeinflusst werden [14].
Den nachfolgend vorgestellten Untersuchungen liegt die Hypothese zugrunde, dass der periodisch-impulsartige Energieeintrag bei der ultraschallunterstützten UP‑Drehbearbeitung von Feinkorngraphit eine lokale Konzentration der Schubspannungen τ in der Trennzone bewirkt. Hierdurch soll der Rissneigungswinkel αR verringert und eine horizontale Rissausbreitung annähernd parallel zur Schnittrichtung begünstigt werden.
Die horizontale Risslänge lR und die Ausbreitungsrichtung der auftretenden Risse können somit indirekt über die Prozessparameter und den umgesetzten Energieeintrag beeinflusst werden. Das übergeordnete Ziel der Parameterstudie besteht daher in der zielgrößenorientierten Analyse der ultraschallunterstützten UP‑Drehbearbeitung von Feinkorngraphit. Hierzu werden zunächst die Haupteffekte und Wechselwirkungen der konventionellen Prozessparameter bei schwingungsüberlagerter Werkzeugbewegung sowie die Zusammenhänge zwischen den charakteristischen Prozesskenngrößen und der Ausbildung der Oberflächentopographie untersucht. Eine weiterführende Betrachtung des Einflusses ultraschallspezifischer Prozessparameter ist hingegen Gegenstand zukünftiger Forschungsarbeiten.
Ultraschallunterstützte Zerspanung von Feinkorngraphit
Versuchsaufbau und Versuchsdurchführung
Die ultraschallunterstützten UP‑Drehversuche wurden auf dem 5-Achs-UP‑Bearbeitungszentrum Nanotech 350 FG, der Firma Moore Nanotechnology Systems, LLC, Swanzey, USA, durchgeführt. Zur Schwingungsanregung kam das Ultraschall-Werkzeugsystem UTS2 der Firma Edmund Optics son‑X GmbH, Aachen, zum Einsatz, das auf der B‑Achse des Bearbeitungszentrums montiert wurde. Die Sonotrode des UTS‑Systems schwingt in Resonanz mit einer konstanten Oszillationsfrequenz von fos ≤ 103kHz. In vorangegangenen Untersuchungen erwiesen sich maximale Amplituden von û ≤ ~1,1µm als geeignet für den Zerspanungsprozess [11]. Die werkzeugspezifischen Amplituden û wurden vor der Bearbeitung mit dem Laservibrometer OFV 503 der Polytec GmbH, Waldbronn, bestimmt. Die systemkompatiblen MKD‑Werkzeuge mit Eckenradien von rε ≤ 800µm wurden von der Gruppe Matzdorf GmbH, Nürnberg, bezogen. Als Probenwerkstoff wurde das Feinkorngraphit EDM AF5 der Firma Novotec GmbH, Chemnitz, mit einem mittleren Korndurchmesser von dK ≤ 1µm verwendet. Die Proben wiesen einen Durchmesser von dG = 50mm und eine Höhe von hG = 10mm auf. Die Kühlung des Diamantwerkzeugs und die Entfernung der Spanpartikel aus der Bearbeitungszone erfolgten durch einen fokussierten Druckluftstrahl und ohne den Einsatz von Kühlschmierstoff.
Zur Erzeugung isolierter Eingriffsbereiche wurden auf der Planfläche der eingesetzten Werkstücke ringförmige Versuchsflächen AV mit einer definierten Breite lGB vorgedreht. Aus wirtschaftlichen Gründen kamen für das Vorschruppen der Konturen zunächst Drehwendeschneidplatten aus unbeschichtetem HM des Typs DCGT11T308‑FN HU7315‑1 der Firma Hoffmann SE, München, zum Einsatz. Da die Umfangslänge lRU und damit der Schnittweg lc der ringförmigen Versuchsflächen mit abnehmendem Ringdurchmesser dR geringer wird und somit zwischen den einzelnen Ringpositionen variiert, wurden die Breiten der Versuchsflächen lGB individuell in Abhängigkeit vom jeweiligen Vorschub f für einen konstanten Schnittweg von lc,konst = 100m ausgelegt. Dadurch wurde die direkte Vergleichbarkeit der Ergebnisse gewährleistet. Anschließend wurden die Versuchsflächen AV in mehreren Plandrehvorgängen mit einer für die UP-Zerspanung geeigneten Schnitttiefe von jeweils ap = 10µm bearbeitet. Hierfür wurde ein MKD‑Werkzeug mit einem Eckenradius von rε ≤ 3.000µm der Firma Contour Fine Tooling B.V., Valkenswaard, Niederlande, eingesetzt. Dieser Präparationsschritt diente zur Entfernung potentieller Randschichtschädigungen, die infolge der vergleichsweise großen Schneidkantenrundungen der HM‑Werkzeuge von rβ,HM ≤ 6,75µm und damit einhergehenden zunehmenden Belastungen durch auftretende Passivkräfte Fp im Werkstoff hervorgerufen werden können. Die optischen Rauheitsmessungen der ringförmigen Versuchsflächen erfolgten mit dem 3D‑Laserscanning-Mikroskop (LSM) vom Typ VK‑X3000 der Keyence Deutschland GmbH, Frankfurt am Main.
Für die optische Analyse der Oberflächentopographien wurde zudem das Rasterelektronenmikroskop (REM) LEO 1455VP der Carl Zeiss AG, Jena, verwendet. Die untersuchten Parameterbereiche zur Feinkorngraphitzerspanung mittels MKD-Werkzeuge basierten auf den Erkenntnissen vorangegangener Vorversuche, in denen relevante Prozess- und Parameterkenngrößen sowie die erzielbaren Oberflächenqualitäten grundlegend eingeordnet wurden [10,11]. Dabei erwiesen sich ein Spanwinkel von γ0 = 0°, das Feinkorngraphit EDM AF5 und Amplituden von û ≤ 1,1µm als geeignet für die nachfolgenden Untersuchungen. Die in dieser Forschungsarbeit durchgeführten Hauptversuche umfassten 15 Versuchsdurchläufe und folgten einem Box‑Behnken‑Versuchsplan, der eine Einfluss- und Wechselwirkungsanalyse der Prozessparameter bei reduziertem Versuchsumfang erlaubt. Abbildung 3 zeigt die ringförmigen Versuchsflächen auf der Probe aus Feinkorngraphit, den Versuchsaufbau und die untersuchten Parameterbereiche. Die für jede Versuchsfläche programmierte Rotationsgeschwindigkeit vrot entspricht der beschriebenen konstanten Schnittgeschwindigkeit vc,rot.
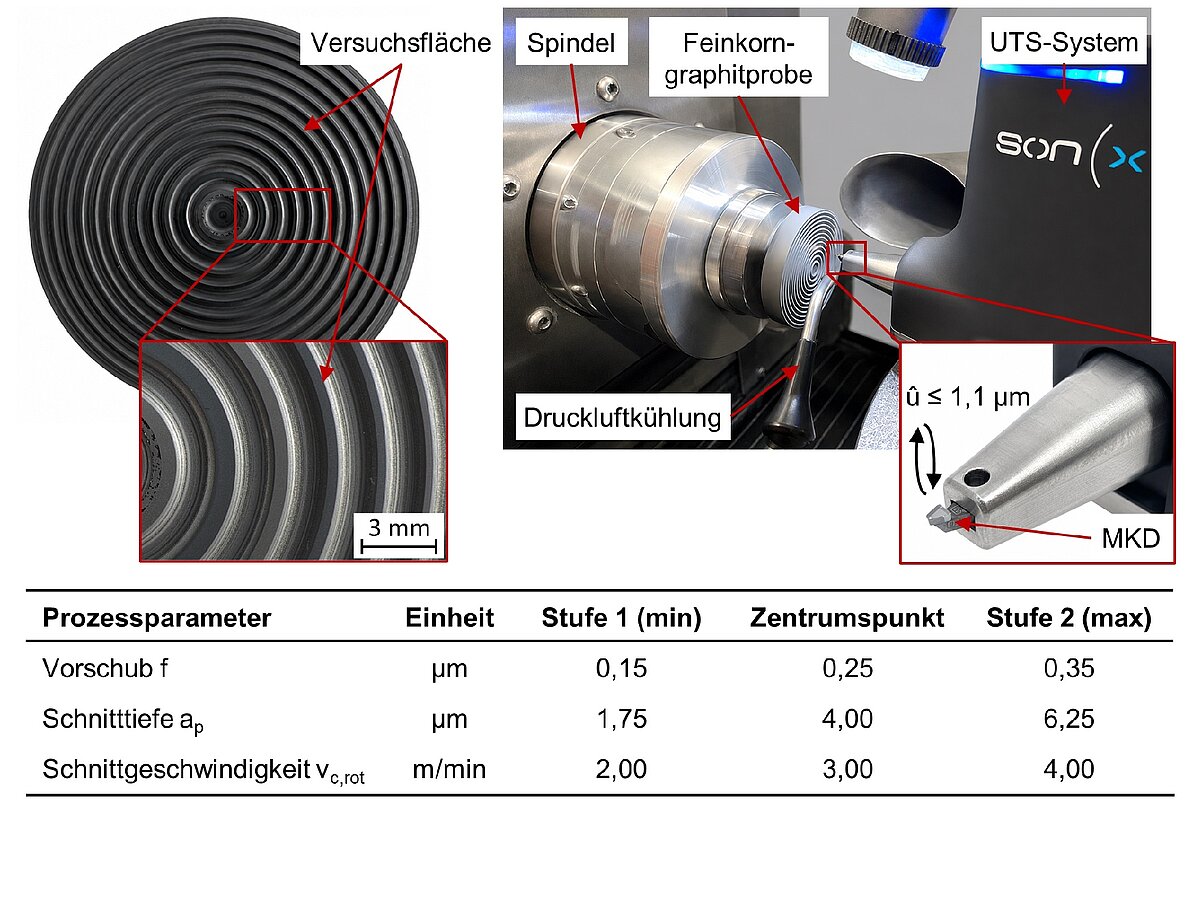
Abbildung 3: Darstellung einer Probe aus Feinkorngraphit, des Versuchsaufbaus für die ultraschallunterstützten UP‑Drehversuche sowie der untersuchten Prozessparameterbereiche
Ergebnisse und Diskussion
Der Fokus der nachfolgenden Untersuchungen lag auf der detaillierten Analyse der konventionellen Prozessparameter Vorschub f, Schnitttiefe ap und Schnittgeschwindigkeit vc,rot hinsichtlich der erreichbaren mittleren arithmetischen Höhe Sa, welche einen maßgeblichen Einfluss auf die erreichbaren minimalen Spalthöhen lSp,min und damit auf die Tragfähigkeit von aerostatischen Luftlagersystemen besitzt. Die im Rahmen der Untersuchungen identifizierten Haupteffekte sind in Abbildung 4 dargestellt.
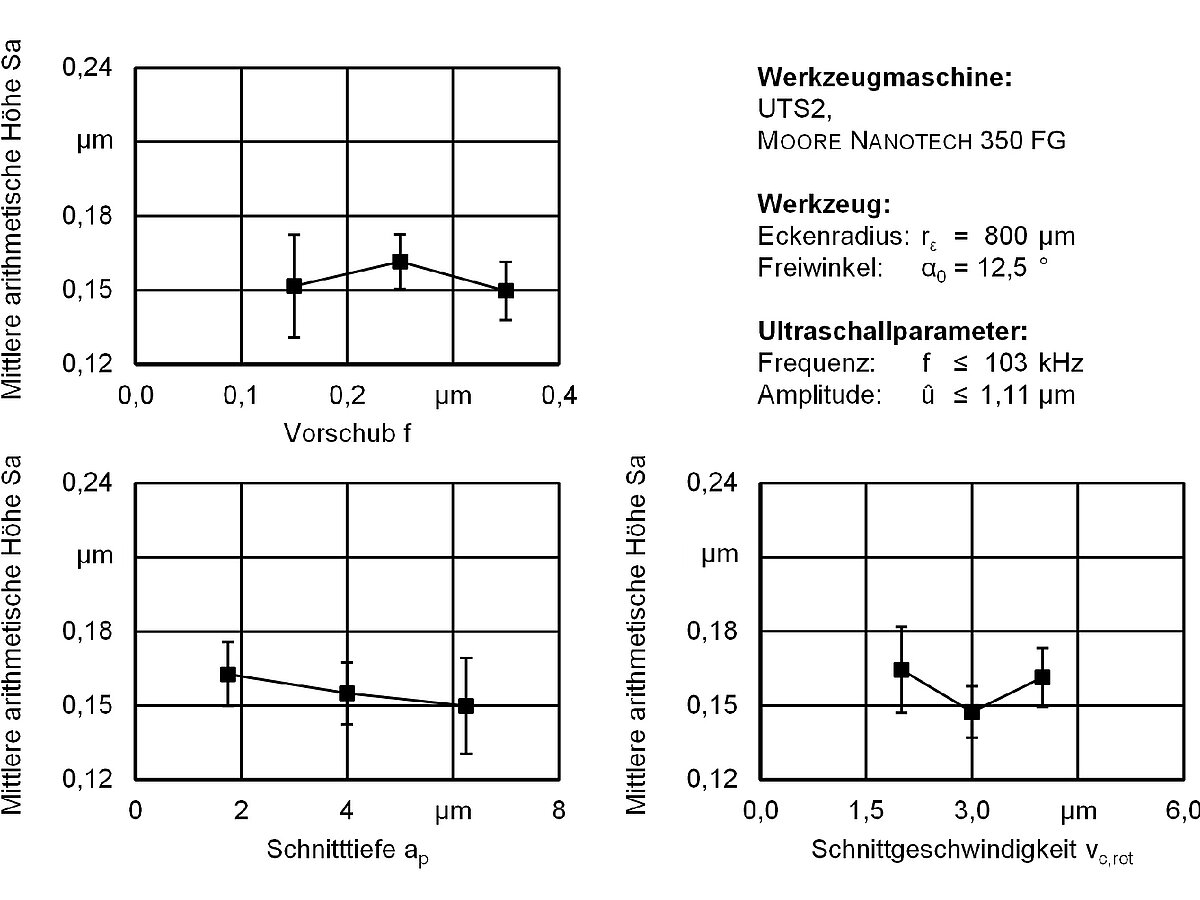
Abbildung 4: Haupteffekte der konventionellen Prozessparameter bei der ultraschallunterstützten UP‑Drehbearbeitung des Feinkorngraphitwerkstoffs EDM AF5
Für die untersuchten Vorschübe im Bereich von 0,15µm ≤ f ≤ 0,35µm wurden sowohl bei der untersten als auch der obersten Faktorstufe geringe mittlere Oberflächenrauheitskennwerte im Bereich von 0,150µm ≤ Sa ≤ 0,152µm ermittelt. Die Analyse zeigte, dass insbesondere der Vorschub von f = 0,15µm in Kombination mit der minimalen und der maximalen Faktorstufe der Schnitttiefe ap zu reduzierten Oberflächenrauheitskennwerten Sa führte. Die Ergebnisse deuten auf eine Wechselwirkung zwischen Vorschub f und Schnitttiefe ap hin, da der Einfluss des Vorschubs f auf die mittlere arithmetische Höhe Sa von der jeweiligen Schnitttiefe ap abhängt und sowohl abnehmende als auch nichtmonotone Verläufe auftreten. Eine weitere Wechselwirkung zeigte sich zwischen dem Vorschub f und der Schnittgeschwindigkeit vc,rot, da der Oberflächenrauheitskennwert Sa bei geringem Vorschub von f = 0,15µm zunächst abnimmt und anschließend wieder ansteigt, während sie beim höchsten Vorschub von f = 0,35µm mit zunehmender Schnittgeschwindigkeit vc,rot kontinuierlich ansteigt. Daraus lässt sich eine seitliche Rissausbreitung orthogonal zur Schnittrichtung ableiten, die insbesondere bei reduziertem Vorschub f gerichtet erscheint.
Bei der minimal untersuchten Schnitttiefe von ap = 1,75µm wurden mittlere arithmetische Höhen von Sa ≤ 0,146µm erreicht, während bei der maximal betrachteten Schnitttiefe von ap = 6,25µm Werte von Sa ≤ 0,133µm gemessen werden konnten. Damit lag die höchste untersuchte Schnitttiefe ap, bei der reduzierte Oberflächenrauheitskennwerte Sa erzielt wurden, um Δap ≥ 25,75% oberhalb der für die konventionelle Zerspanung ermittelten kritischen Schnitttiefe ap,krit [11]. Auf Basis der Ergebnisse liegt eine Wechselwirkung zwischen der Schnitttiefe ap und der Schnittgeschwindigkeit vc,rot vor, da der Einfluss der Schnittgeschwindigkeit vc,rot auf die mittlere arithmetische Höhe Sa je nach eingestellter Schnitttiefe ap unterschiedlich stark ausprägt ist. Dieses Resultat weist auf eine deutliche Erhöhung der kritischen Schnitttiefe ap,krit durch die Ultraschallunterstützung hin und eröffnet zugleich das Potential zur Steigerung des einsetzbaren Zeitspanvolumens QW. Aus den beobachteten Zusammenhängen wurde die Annahme abgeleitet, dass eine parameterbedingte Reduzierung der maximalen Spanungsdicke hmax bei gleichzeitiger Erhöhung des Verhältnisses von Schnitttiefe zu Vorschub ap/f die Erreichung reduzierter Oberflächenrauheitskennwerte Sa begünstigt. Die hierfür maßgeblichen geometrischen Spanungskenngrößen, das Verhältnis von Schnitttiefe zu Vorschub ap/f sowie die maximale Spanungsdicke hmax und deren Abhängigkeiten zur mittleren arithmetischen Höhe Sa werden im Anschluss an die Effektanalyse näher betrachtet.
Die untersuchten rotationsbedingten Schnittgeschwindigkeiten lagen im Bereich von 2m/min ≤ vc,rot ≤ 4m/min. Die geringsten Oberflächenrauheitskennwerte Sa wurden beim Zentrumspunkt von vc,rot ≤ 3m/min erreicht, wobei die gemessenen Werte stets unterhalb von Sa ≤ 0,148µm lagen. Bei der Festlegung der Schnittgeschwindigkeitsbereiche vc,rot stand entsprechend der aufgestellten Hypothese die Erzeugung hoher oszillationsbedingter Schergeschwindigkeiten vs und Impulsenergien EIm im Vordergrund.
Das hohe Verhältnis zwischen der Oszillationsgeschwindigkeit von vos ≤ 43,3m/min des Werkzeugs und der rotationsbedingten Schnittgeschwindigkeit im Bereich von 2m/min ≤ vc,rot ≤ 4m/min führte zu einem ausgeprägten intermittierenden Werkzeugeingriff mit Eingriffsdauern im Bereich von 12,5% ≤ ED ≤ 17,9%. Durch die periodische Trennung von Diamantwerkzeug und Werkstück wurden die Kontaktzeit tc und die thermische Belastung der Werkzeugschneide aktiv reduziert, wodurch einer verschleißbedingten Beeinflussung der untersuchten Parametereffekte auf die adressierten Zielgrößen vorgebeugt wurde.Zur geometrischen Einordnung der untersuchten Prozesszustände wurde zudem das dimensionslose Verhältnis von Schnitttiefe zu Vorschub ap/f für die Schnittgeschwindigkeiten im Bereich von 2m/min ≤ vc,rot ≤ 4m/min betrachtet. Diese Kenngröße beschreibt, ob der zugrundeliegende Werkzeugeingriff von der Schnitttiefe ap oder dem Vorschub f dominiert wird und ermöglicht damit die Einordnung der Wirkrichtung der induzierten Spannungen σ bzw. der damit verbundenen Rissausbreitung im Feinkorngraphitwerkstoff, wie Abbildung 5 zeigt.
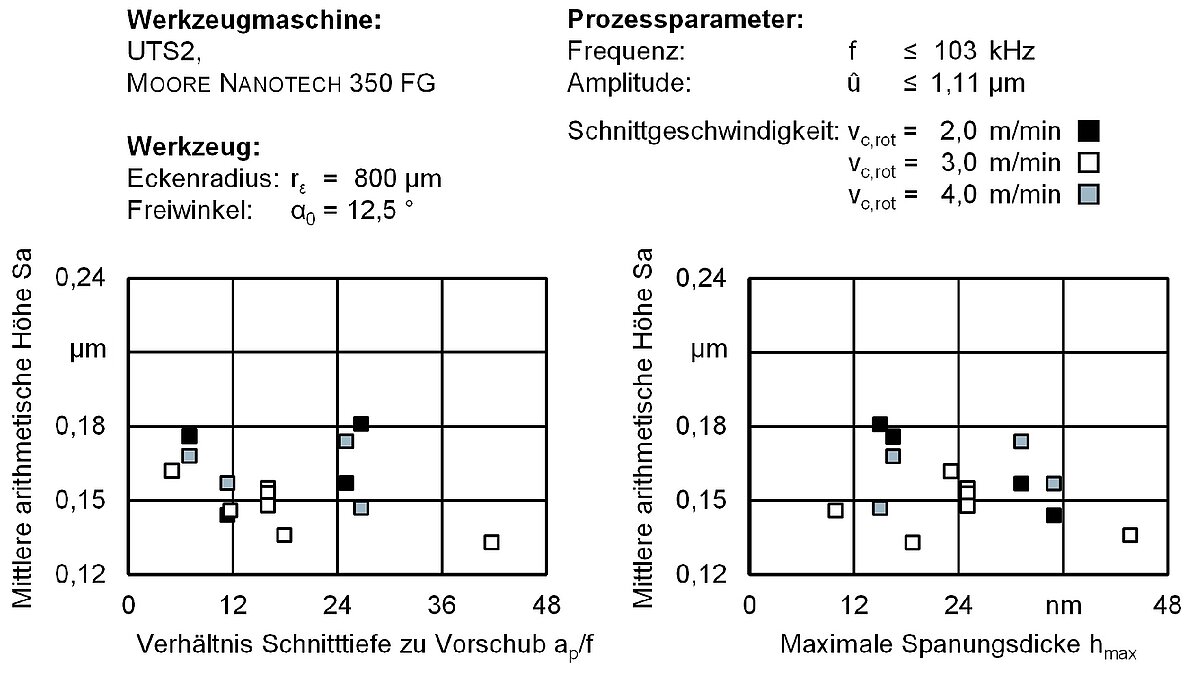
Abbildung 5: Oberflächenrauheit Sa in Abhängigkeit des Verhältnisses von Schnitttiefe zu Vorschub ap/f und der maximalen Spanungsdicke hmax beim ultraschallunterstützten UP‑Drehen
Die geringsten mittleren arithmetischen Höhen Sa treten bei hohen Verhältnissen im Bereich von 17,9 ≤ ap/f ≤ 41,7 auf, wobei aufgrund der breiten Streuung kein eindeutiger monotoner Zusammenhang erkennbar war. Die Ergebnisse verdeutlichen jedoch, dass insbesondere eine Schnitttiefe von ap = 6,25µm in Kombination mit den Vorschüben f = 0,15µm und f = 0,35µm bei einer Schnittgeschwindigkeit von vc,rot = 3,0m/min zu einer vorteilhaften Werkstofftrennung führt.
Die resultierenden maximalen Spanungsdicken in einem Bereich von 9,9nm ≤ hmax ≤ 43,7nm lagen deutlich unterhalb des mittleren Korndurchmessers dK ≤ 1µm des eingesetzten EDM AF5 und im Bereich der Schneidkantenrundung der MKD‑Werkzeuge von rβ ≤ 50nm. Ein eindeutiger linearer Zusammenhang mit der mittleren arithmetischen Höhe Sa ist dabei nicht eindeutig erkennbar, wobei die geringsten Oberflächenrauheiten von Sa ≤ 0,133µm bei einer maximalen Spanungsdicke von hmax ≤ 18,7nm für die Kombination aus einer Schnitttiefe von ap = 6,25µm, einem Vorschub von f = 0,15µm und einer Schnittgeschwindigkeit von vc,rot = 3,0m/min erreicht wurde. Diese Ergebnisse verdeutlichen, dass die maximale Spanungsdicke hmax nicht isoliert, sondern im Zusammenhang mit ihrer Position auf der aktiven Hauptschneide und der zugrundeliegenden Eingriffsgeometrie betrachtet werden muss. Zukünftige Untersuchungen sollen daher zusätzlich den effektiven Spanwinkel γeff berücksichtigen. Die Ergebnisse zeigen zudem, dass die Schnittgeschwindigkeit von vc,rot = 3,0m/min in Kombination mit der Oszillationsgeschwindigkeit von vc,os ≤ 43,3m/min zu vorteilhaften Oberflächenrauheitskennwerten Sa führen, wobei der Einfluss deutlich höherer Schnittgeschwindigkeiten vc,rot auf das Trennverhalten bisher nicht bekannt ist. Dies wird in zukünftigen Forschungsarbeitern weiterführend adressiert.Abschließend wurden die erzeugten Oberflächentopographien aus den ultraschallunterstützten UP‑Drehversuchen mittels REM‑Aufnahmen sowie anhand von LSM‑Aufnahmen ausgewertet und mit Versuchsergebnissen aus früheren Untersuchungen zur konventionellen UP‑Zerspanung des Feinkorngraphitwerkstoffs EDM AF5 verglichen [10,11]. Die Aufnahmen sind in Abbildung 6 dargestellt.
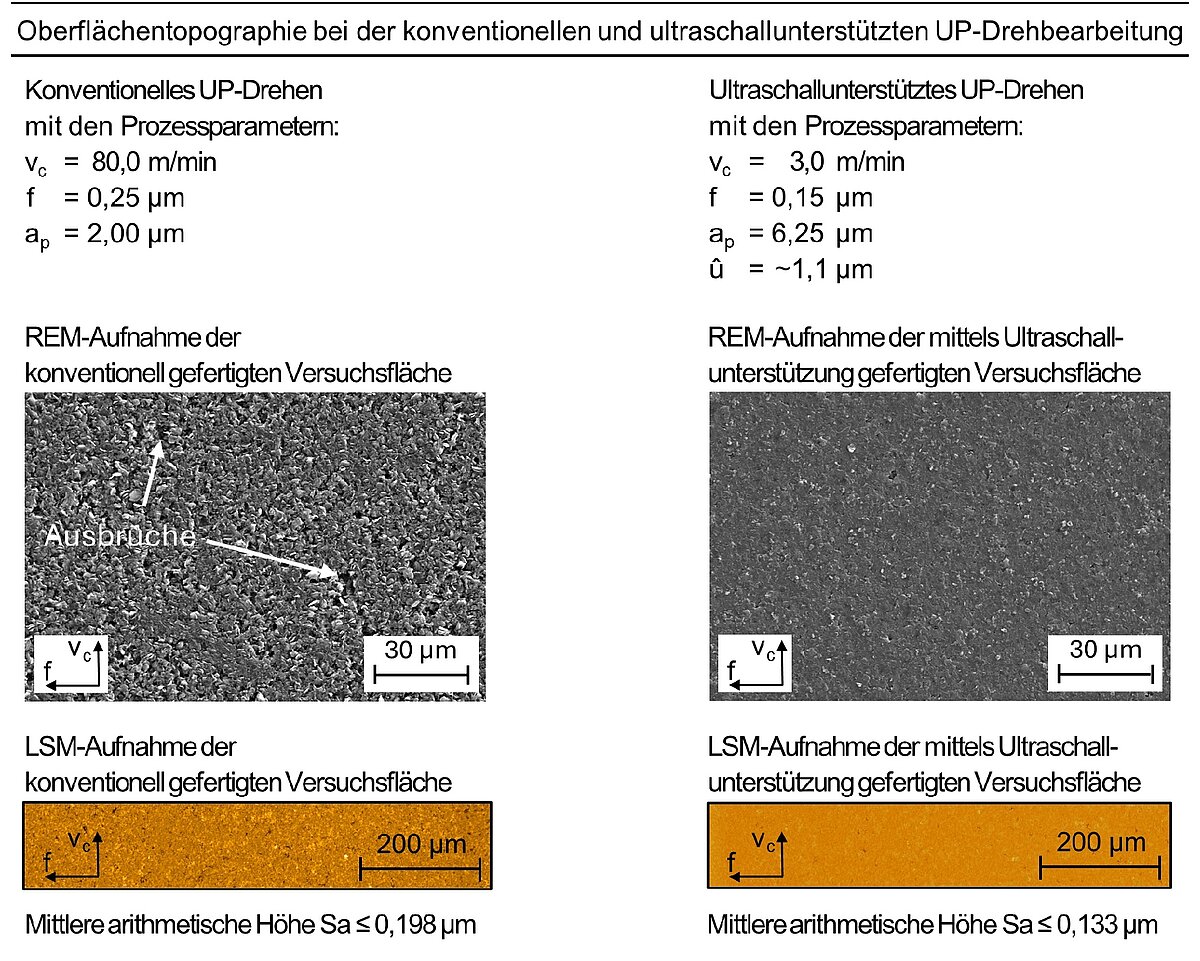
Abbildung 6: Gegenüberstellung der erzeugten Oberflächentopographien bei der konventionellen und ultraschallunterstützten UP‑Drehbearbeitung des Feinkorngraphitwerkstoffs EDM AF5
Dabei zeigen die mittels konventioneller UP‑Drehbearbeitung gefertigten Versuchsflächen ein deutlich ausgeprägteres Ausbruchverhalten und ein heterogeneres Erscheinungsbild als die mittels Ultraschallunterstützung gefertigten Versuchsflächen. Die mittels Ultraschallbearbeitung erzeugten Oberflächentopographien weisen eine homogene Struktur sowie ein deutlich reduziertes Ausbruchverhalten auf, was auf eine gleichmäßigere Werkstofftrennung infolge des periodisch unterbrochenen Werkzeugeingriffs zurückzuführen ist.
Die Ergebnisse unterstützen die Annahme, dass die spannungsbasierte Rissausbreitung infolge der hochfrequenten Ultraschallschwingung auf einen deutlich geringeren Bereich im Werkstoff konzentriert wird. Demnach begünstigt die periodisch eingebrachte Impulsenergie EIn den horizontalen Rissverlauf parallel zur Schnittrichtung. Inwieweit die schwingungsbedingte Anzahl an Werkzeugüberläufen nÜ hierbei das lokale Erscheinungsbild beeinflusst, ist Gegenstand aktueller Untersuchungen.
Fazit und Ausblick
Das Ziel der Untersuchungen war die Analyse des Einflusses konventioneller Prozessparameter auf die Oberflächenrauheit Sa und Oberflächentopographie bei der ultraschallunterstützten UP‑Drehbearbeitung des Feinkorngraphitwerkstoffs EDM AF5. Dabei zeigten insbesondere ein Vorschub von f = 0,15µm, eine Schnitttiefe von ap = 6,25µm und eine Schnittgeschwindigkeit von vc,rot = 3,0m/min in Kombination mit einer konstanten Oszillationsfrequenz von fos ≤ 103kHz sowie einer Amplitude von û ≤ 1,1µm einen maßgeblichen Einfluss auf das Zerspanungsergebnis. Die Ergebnisse deuten darauf hin, dass ein hohes Verhältnis von Schnitttiefe zu Vorschub im Bereich von 17,9 ≤ ap/f ≤ 41,7 und eine maximale Spanungsdicke von hmax ≤ 18,7nm geeignete Eingriffsbedingungen mit vorteilhafter Rissausbreitungsrichtungen infolge der induzierten Spannungen σ im untersuchten Prozessbereich begünstigen. Gegenüber dem aktuellen Stand der Technik konnte somit eine signifikante Erhöhung der kritischen Schnitttiefe von Δap ≥ 25,75% beim Einsatz der Ultraschallschwingung bei der UP‑Drehbearbeitung von Feinkorngraphit gegenüber dem konventionellen Bearbeitungsprozess ermittelt werden.
Zusammenfassend zeigte sich, dass die ultraschallunterstützte UP‑Drehbearbeitung von Feinkorngraphitwerkstoffen gegenüber der konventionellen UP‑Drehbearbeitung zu homogeneren Oberflächentopographien, verringertem Ausbruchverhalten und reduzierten Oberflächenrauheitskennwerten Sa führte. Die Ergebnisse stützen damit die aufgestellte Hypothese, dass der periodisch unterbrochene Werkzeugeingriff und die impulsartige Spannungsinduktion eine kontrollierte Rissausbreitung im Werkstoff begünstigen.
Weiterführende Untersuchungen sind insbesondere zur oberen Prozessgrenze hinsichtlich der Schnittgeschwindigkeit vc,rot, der verschleißrelevanten Eingriffsdauer ED sowie den zugrundeliegenden lokalen Trennmechanismen erforderlich. Die ermittelten maximalen Spanungsdicken hmax in der Größenordnung konventioneller MKD‑Schneidkantenrundungen von rβ ≤ 50nm lassen die Überlegung zu, dass der lokal wirksame effektive negative Spanwinkel γeff im Bereich der Schneidkantenrundung rβ für die Werkstofftrennung bei Feinkorngraphiten zunehmend an Bedeutung gewinnt. Hierbei ist spezifisch zu untersuchen, welche Anteile des Trennvorgangs dabei auf Scheren, Herauslösen oder Verschieben der Werkstoffmikrostrukturen zurückzuführen sind. Die gewonnenen Erkenntnisse bilden damit eine Grundlage zur weiteren Steigerung des Zeitspanvolumens QW und des industriellen Einsatzpotentials der ultraschallunterstützten UP‑Drehbearbeitung von Feinkorngraphitwerkstoffen.
Literaturverzeichnis
[1] Bartz, W. J.: Luftlagerungen. Grundlagen und Anwendungen. Völlig neubearbeitetet und erweiterte Auflage. Ehningen bei Böblingen: Expert-Verlag. 1993.
[2] Knapp, B.; Oss, D.; Arneson, D.: High speed air bearing spindle for ultra precision machining. In: euspen’s 24th International Conference & Exhibition. Dublin, 2024.
[3] Vainio, V.; Miettinen, M.; Majuri, J.; Theska, R.; Viitala, R.: Manufacturing and
static performance of porous aerostatic bearings. Precision Engineering 84 (2023), S. 177 – 190.
[4] Riemer, O.: Trennmechanismen und Oberflächenfeingestalt bei der Mikrozerspanung kristalliner und amorpher Werkstoffe. Forschungsberichte aus der Stiftung Institut für Werkstofftechnik Bremen, Band 7. Hrsg.: Brinksmeier, E. Bremen: Universität Bremen, 2001.
[5] Pierson, H. O.: Handbook of Carbon, Graphite, Diamond and Fullerenes. Properties, Processing and Applications. Park Ridge: Noyes Publications, 1993.
[6] Schroeter, R. B.; Kratochvil, R.; Gomes, J. O.: High-speed finishing milling of industrial graphite electrodes. Journal of Materials Processing Technology 179 (2006) 1 - 3, S. 128 – 132.
[7] Huo, D.; Lin, C.; Dalgarno, K.: An experimental investigation on micro machining of fine-grained graphite. The International Journal of Advanced Manufacturing Technology 72 (2014) 5 - 8, S. 943 – 953.
[8] Wan, Z.; Yang, D.; Lu L.; Wu, J.; Tang, Y.: Mechanism of material removal during orthogonal cutting of graphite/polymer composites. The International Journal of Advanced Manufacturing Technology 82 (2016), S. 1.815 – 1.821.
[9] König, M.: Fräsbearbeitung von Graphitelektroden. Berichte aus der Produktionstechnik. Hrsg.: Eversheim, W. Aachen: Shaker, 1998.
[10] Uhlmann, E.; Polte, M.; Hocke, T.; Felder, F.: Ultra-precision cutting of graphite materials for air bearing applications using single crystal diamonds. In: euspen’s 24th International Conference & Exhibition. Dublin, 2024.
[11] Uhlmann, E. Polte, M. Hocke, T., Felder, F.: Fundamental Analysis of Process Performance in Conventional and Ultrasonic-Assisted Ultra-Precision Turning of Graphite Materials using Single Crystal Diamond Tools. 19th CIRP ICME. (2025).
[12] Moriwaki, T.; Shamoto, E.; Inoue, K.: Ultraprecision Ductile Cutting of Glass by Applying Ultrasonic Vibration. CIRP Annals 41 (1992) 1, S. 141 – 144.
[13] Brehl, D. E.; Dow, T. A.: Review of vibration-assisted machining. Precision Engineering 32 (2008) 2, S. 153 – 172.
[14] Bulla, B.: Ultrapräzisionszerspanung von Nanokorn-Hartmetall mit monokristallinen Diamantwerkzeugen. Ergebnisse aus der
Quelle | Tu.berlin