Kunststoffzerspanung für die Chipherstellung
Das Kerngeschäft der M-O-T Mikro- und Oberflächentechnik GmbH in Saarbrücken sind Anlagen für die Herstellung von Mikrochips. Auf dem Weg, möglichst viele der dafür benötigten Kunststoffteile selber zu fertigen, ist das Unternehmen mit dem Einsatz des MAPAL NeoMill-Diamond-FlyCutters ein gutes Stück vorangekommen.
Die 2001 gegründete M-O-T Mikro- und Oberflächentechnik GmbH gehört seit 2011 zur Woll-Unternehmensgruppe und ergänzt das Spektrum des vielseitigen Sondermaschinenbauers um die Herstellung von nasschemischen Prozessanlagen für die Bereiche Mikrosysteme und Halbleiter. Mit seinen knapp 30 Mitarbeitern ist der Spezialist voll in die Gruppe integriert, was sich auch räumlich bemerkbar macht: M-O-T belegt drei Räume mitten in einer Fertigungshalle von Woll.
In dem Bereich ist manches anders als in der übrigen, vor allem auf Metallbearbeitung ausgerichteten Produktion. Straßenschuhe sind hier nicht gestattet und es herrscht ständig ein leichter Überdruck. Die Fertigung findet zwar nicht in einem Reinraum statt, wohl aber in einem Sauberraum, wie Produktionsleiter Mike Jakob erklärt. Eingeschleppte Verschmutzungen könnten in den präzise arbeitenden Anlagen Werte verändern und damit den Prozess gefährden. Bei den Kunden findet der Betrieb später in Reinräumen statt.
Neben der verbauten Elektronik bestehen die Anlagen praktisch komplett aus Kunststoff und sind modular für die einzelnen Prozessschritte aufgebaut, die in der Halbleiterherstellung nacheinander erforderlich sind. An der Vorderseite reihen sich Prozesszellen aneinander, in welche Siliziumscheiben zur Bearbeitung eingelegt werden. Hinter der Maschine befinden sich Vorratsbehälter mit den dazu erforderlichen Flüssigkeiten, zumeist Säuren, Basen und Lösemittel. Bei Bedarf ist auch Galvanisieren möglich. Je nach Anwendungsfall findet die Oberflächenbearbeitung auf den individuell ausgelegten Anlagen von M-O-T vor oder nach dem Belichten der Wafer statt. Mit zugekauften Bauteilen kann Photolithographie auch direkt in die Anlage integriert werden.
Kunststoffe je nach Einsatzzweck
Zur Herstellung der Behälter für die Prozesse und die Bevorratung der Chemikalien verwendet M-O-T zumeist Platten, die mit einem thermischen Fügeverfahren zusammengeschweißt werden. Dabei kommen unterschiedliche Kunststoffe zum Einsatz, für deren Auswahl die jeweiligen Chemikalien und die Prozesstemperatur entscheidend sind. Meistens wird PP oder PVC verwendet, in manchen Fällen sind aber auch das hochtemperaturbeständige PEEK oder das absolut säurebeständige PVDF erforderlich. Kommen verschiedene extreme Anforderungen zusammen, ist oft PTFE die beste Wahl, auch bekannt als Teflon.
Die Zahl der gebauten Anlagen ist in den vergangenen Jahren stark angestiegen. Waren es 2021 noch fünf bis sechs pro Jahr, so liefert M-O-T heute 20 bis 30 aus. Allerdings gibt es Schwankungen je nach Marktlage, die wiederum von der Entwicklung am globalen Halbleitermarkt abhängt. Dazu werden die Anlagen komplexer. Die Fertigung arbeitete anfangs überwiegend mit Zulieferern. Dass die Verantwortlichkeiten bei M-O-T seit 2022 auf eine eigene Produktion setzen, hängt auch mit Qualitätsproblemen durch die zugelieferten Teile zusammen: An fertigen Anlagen war es wiederholt zu Undichtigkeiten gekommen.
Die Art und Weise, in der M-O-T seine Kunststoffplatten bearbeitet, mutet zunächst kurios an: Die Maschine kommt aus dem Modellbau, das Werkzeug wurde zum Aluminiumfräsen entwickelt und der Kühlschmierstoff (KSS) ist eigentlich ein Desinfektionsmittel. Für die Zwecke beim Anlagenbauer aus Saarbrücken ist die ungewöhnliche Kombination aber durchaus zielführend.
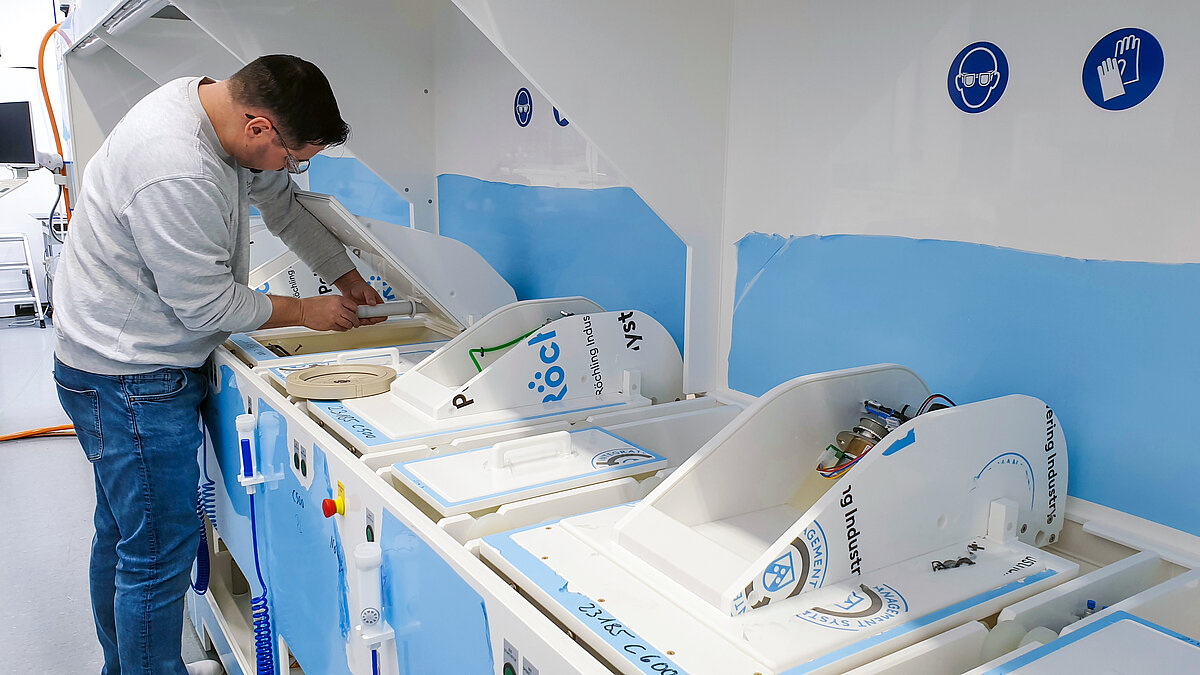
Produktionsleiter Mike Jakob demonstriert, wie an den Prozesszellen der Anlage gearbeitet wird.
Nach einem Jahr Suche bringt der NeoMill-Diamond-FlyCutter die Lösung
Als Maschine wählte man die offene Portalfräse T-Rex des Herstellers CNC-Step. Zur Werkzeugaufnahme dient die kleine SK30 Schnittstelle, auf dem Vakuumtisch können Werkstücke bis zu einer Größe von 1.000 x 1.000 mm gespannt werden. Als schwierig erwies sich die Suche nach einem geeigneten Werkzeug für die vorgesehenen Bearbeitungen, bei denen es vorrangig um gute Oberflächenqualität geht. Mike Jakob berichtet: „Mit der zu Beginn erreichten Qualität waren wir nicht zufrieden. Ich habe ein Jahr lang nach einem geeigneten Messerkopf gesucht, aber keiner konnte uns etwas wirklich Passendes für das Oberflächenfinish anbieten. Auf der AMB 2024 in Stuttgart wurde ich bei MAPAL fündig, wo es einen Fräser mit unserer Aufnahme gab.“
Zusammen mit Anwendungstechniker Klaus-Dieter Leick von MAPAL wurde ausgetüftelt, was als beste Lösung auf der vorhandenen Maschine machbar ist. Die Wahl fiel auf einen NeoMill-Diamond-FlyCutter mit 63 mm Fräskopfdurchmesser. „Wir haben dieses Werkzeug ursprünglich für die Bearbeitung von Aluminiumbauteilen in der Elektronikindustrie entwickelt, wo es darum ging, in der Planbearbeitung möglichst perfekte Oberflächen zu erzeugen“, berichtet Leander Bolz aus dem Component Management von MAPAL. Beim Werkzeughersteller aus Aalen war man sich sofort sicher, dass das auch mit Kunststoff gelingen würde, zumal das Werkzeug von vornherein für kritische Maschinenkonzepte wie kleine Spindeln und Vakuumspannung vorgesehen war.
Mit seiner speziellen Schneidengeometrie reduziert der leichte dreischneidige Fräser den Schnittdruck und entfernt Späne relativ schnell aus dem Zerspanungsbereich. Der niedrige Schnittdruck war bereits beim Abfräsen von Aluminiumflächen ein entscheidendes Merkmal. Mit einer entsprechenden Schneidstoffwahl kann MAPAL das Werkzeug an unterschiedliche Materialien anpassen.
M-O-T ist mit dem inzwischen oft eingesetzten NeoMill-Diamond-FlyCutter sehr zufrieden, der sich als echter Game Changer in der Oberflächenbearbeitung erwiesen hat. Als die Fräsmaschine angeschafft wurde, hatten die Fertiger zunächst nur die Bearbeitung der Türen für die Korpusse im Sinn. Nach und nach kamen dann immer mehr Bauteile aus der eigenen Produktion. Die Vorlagetanks für die benötigten Chemikalien stellt M-O-T inzwischen komplett selbst her und will künftig auch die Prozesszellen in eigener Regie fertigen. Besondere Komponenten, wie etwa Prozessbecken aus Teflon, werden weiterhin extern hergestellt. Den NeoMill-Diamond-FlyCutter verwendet M-O-T dabei zum Planfräsen der Platten. Für die seitliche Bearbeitung und um Konturen zu schlichten, kommt mit einem PKD-Schaftfräser ein weiteres Werkzeug von MAPAL zum Einsatz.
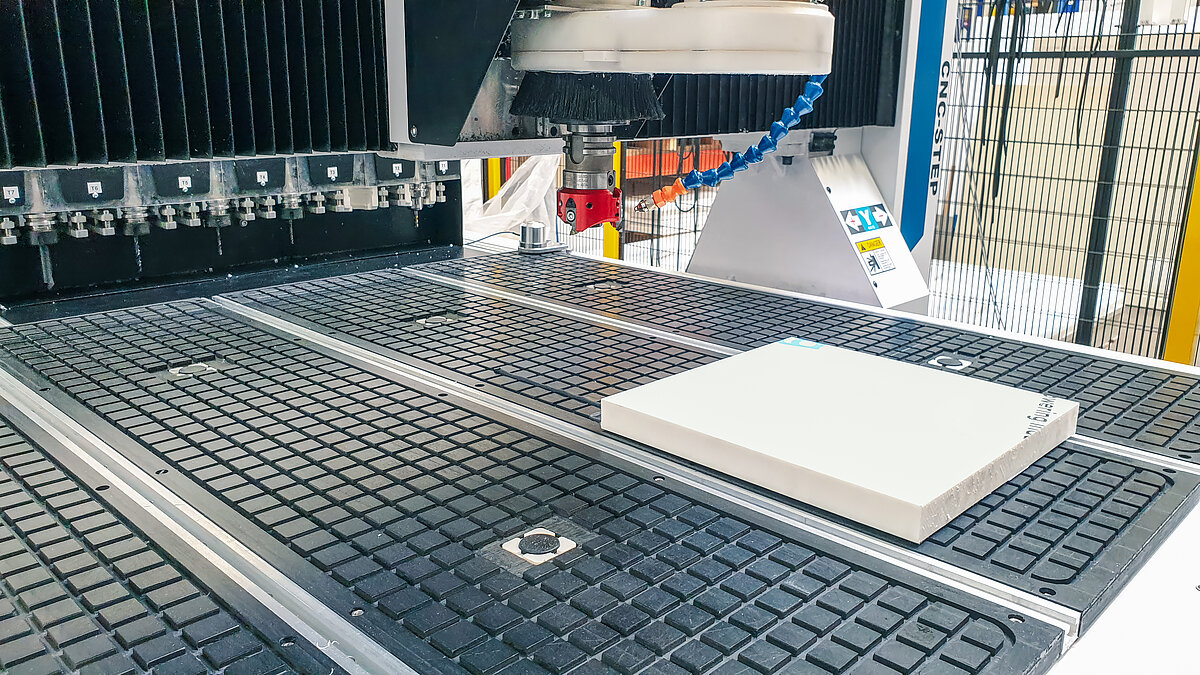
Auf dem Arbeitstisch der Maschine kann die M-O-T Bauteile bis 1.000 x 1.000 mm per Vakuum spannen. Der NeoMill-Diamond-FlyCutter von MAPAL eignet sich mit seinem niedrigen Schnittdruck ideal für das Fräsen der Platten.

Der leichte HSC-Fräser NeoMill-Diamond-FlyCutter von MAPAL ist ideal dafür geeignet, in der BT30-Aufnahme die Oberflächen von Kunststoffteilen zu bearbeiten, die M-O-T auf einem Vakuumtisch spannt.
Es wird weiter optimiert
Ganz am Ziel sieht sich die Abteilung von Mike Jakob noch nicht. Mit dem Kühlschmierstoff soll weiter experimentiert werden, um die Oberflächenqualität zu optimieren und das Werkzeug zu schonen. Vor allem die Bearbeitung des starren und spröden PVDF hat mitunter die PKD-Schneiden des NeoMill-Diamond-FlyCutters in Mitleidenschaft gezogen. Allerdings ist M-O-T bei der Wahl des Kühlschmierstoffes stark eingeschränkt. Öl kommt nicht infrage, um auch auf diesem Weg keine Verschmutzungen in die Anlage zu bringen, die beispielsweise Einfluss auf den pH-Wert oder andere Prozessparameter nehmen könnten. Aus diesem Grund dürfen auch keine Metallspäne in den Produktionsbereich der M-O-T gelangen. Weil es sehr schnell verfliegt, wurde Isopropanol als Kühlschmierstoff gewählt. Da es aber eine erhebliche Geruchsbelästigung mit sich bringt, kann es an der Maschine nur bedingt benutzt werden.
Kunststoffe stellen auch bei der Kühlung besondere Anforderungen, wie Robin Kollmann schildert, der bei M-O-T für die Fräsbearbeitung zuständig ist: „Kunststoff nimmt weniger Wärme auf als Aluminium, die daher nicht schnell genug vom Bauteil abgeführt werden kann. Die Späne können verschmelzen oder verklumpen, was mehr Druck aufbaut und potenziell die Schneide beschädigt. Auch die Oberflächenqualität ist dann nicht so gut, wie wir sie uns wünschen.“ Bei der Bearbeitung werden pro Schnitt 0,3 mm weggefräst. Je nach Material und Güteklasse beträgt das Aufmaß bis zu 1 mm.
Um bei der Bearbeitung nicht zu viel Hitze zu erzeugen, fährt M-O-T momentan mit einer Schnittgeschwindigkeit von 6.000 U/min und einem Vorschub von 1.200 mm/min. Damit bleiben die Fertiger deutlich unter den anfangs von MAPAL vorgeschlagenen Werten, die bereits niedriger angesetzt waren als für die Aluminiumbearbeitung. Um einschätzen zu können, welchen Einfluss die Isopropanol-Kühlung auf die Lebensdauer der Schneide hat, wurden noch nicht genügend Erfahrungen gesammelt. Parallel dazu hat M-O-T mit der Erprobung eines neuen Kühlmittels auf Wasserbasis begonnen. Im Rahmen der Versuche wollen die Fertiger auch höhere Schnittgeschwindigkeiten testen.
Inzwischen wurde der nächste Optimierungsschritt erfolgreich erprobt: M-O-T testete eine größere Variante des NeoMill-Diamond-FlyCutters mit 100 mm Fräskopfdurchmesser und hat das Werkzeug daraufhin bestellt. Der Wechsel ist in dem modularen System ohne größeren Aufwand möglich, da alle von MAPAL angebotenen Fräskopfdurchmesser von 63 bis 160 mm auf denselben Aufsteckdorn montiert werden. Damit wird deutlich, dass MAPAL die Anwendung nicht nur mit einem passenden Werkzeug unterstützt, sondern im kontinuierlichen Austausch mit dem Kunden weitere Ansätze zur Produktivitätssteigerung entwickelt.

Gruppenbild an der Maschine: (vorne v.l.) Robin Kollmann (Fräsen M-O-T), Mike Jakob (Produktionsleiter M-O-T), (hinten v.l.) Jan Schattschneider (Milling & Production Center M-O-T), Klaus-Dieter Leick (MAPAL Anwendungstechnik) und Leander Bolz (Component Management MAPAL).
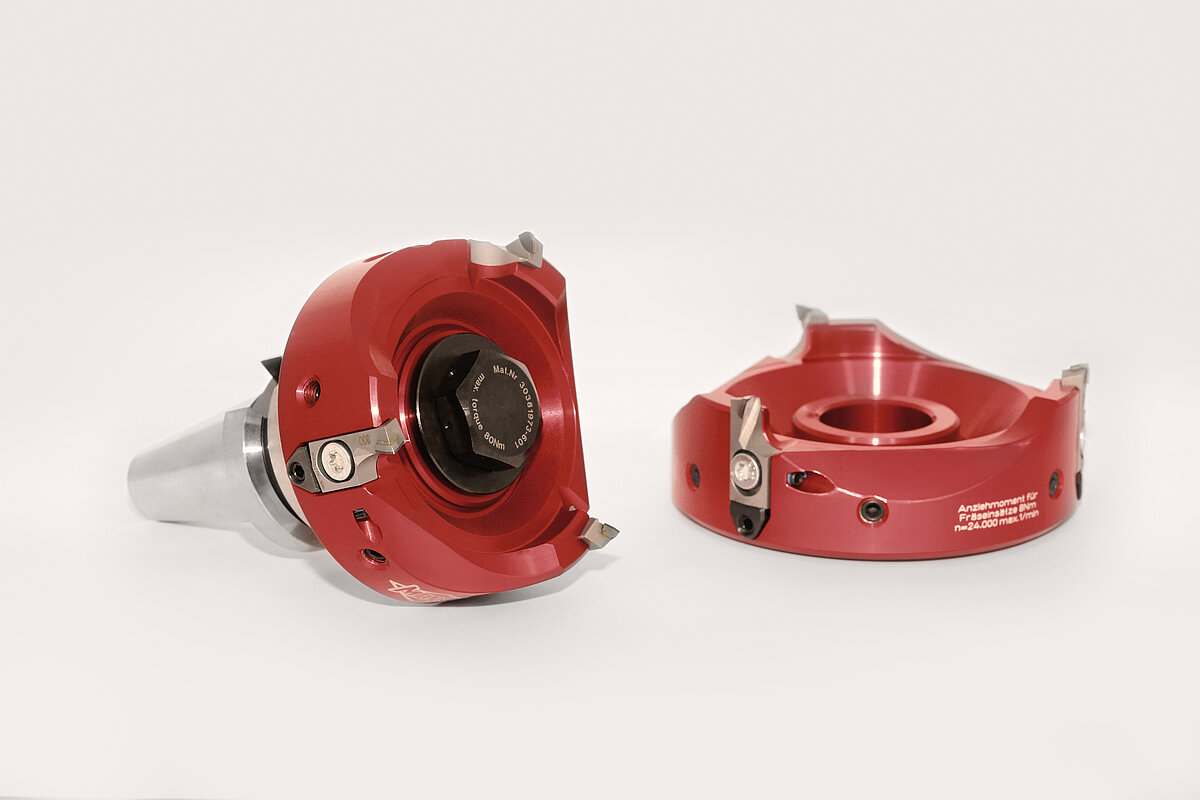
Der dreischneidige NeoMill-Diamond-FlyCutter mit PKD-bestückten Fräseinsätzen wurde gezielt für labile Bearbeitungen und kleine Schnittstellen entwickelt.
Kurzportrait MAPAL Dr. Kress SE & Co. KG: MAPAL Werkzeuge für den Erfolg der Kunden
Die MAPAL Dr. Kress SE & Co. KG gehört zu den international führenden Anbietern von Präzisionswerkzeugen für die Zerspanung nahezu aller Werkstoffe. Das 1950 gegründete Unternehmen beliefert namhafte Kunden vor allem aus der Automobil- und Luftfahrtindustrie, dem Maschinen- und Anlagenbau sowie dem Werkzeug- und Formenbau. Mit seinen Innovationen setzt das Familienunternehmen Trends und Standards in der Fertigungs- und Zerspanungstechnik. MAPAL versteht sich dabei als Technologiepartner, der seine Kunden bei der Entwicklung effizienter und ressourcenschonender Bearbeitungsprozesse mit individuellen Werkzeugkonzepten unterstützt. Das Unternehmen ist mit Produktions-, Vertriebsstandorten und Servicepartnern in 42 Ländern vertreten. Die MAPAL Gruppe beschäftigt 4.500 Mitarbeiterinnen und Mitarbeiter, 2025 lag der Umsatz bei 514 Mio. Euro.
Quelle |MAPAL Dr. Kress SE & Co. KG