Schleifen mit oszillierender Werkzeugbewegung von PKD
Hochleistungswerkstoffe, wie kohlenstofffaserverstärkte Kunststoffe (CFK), sind in der Luft- und Raumfahrt etabliert. Sie stellen die Zerspanung aufgrund ihrer Heterogenität, Anisotropie und hohen Abrasivität jedoch weiterhin vor erhebliche Herausforderungen. Zur wirtschaftlichen Bearbeitung wird daher häufig polykristalliner Diamant (PKD) als extrem harter Schneidstoff eingesetzt. PKD besteht aus feinkörnigen Diamantkristallen, die in einer metallischen Kobalt-Bindematrix eingebettet sind. In Abbildung 1 sind ein Bohrer mit aufgelöteter PKD-Spitze und der verwendete PKD dargestellt. Aufgrund seiner außergewöhnlichen Härte ist Diamant besonders geeignet für Anwendungen mit hohen Anforderungen an Verschleißfestigkeit und Maßhaltigkeit, weshalb PKD in Bohr-, Dreh- und Fräswerkzeugen breite Anwendung findet [1]. Die Herstellung und Wiederaufbereitung dieser Werkzeuge erfordert jedoch das Schleifen von PKD, das mit hoher thermischer Beanspruchung einhergeht und zu ausgeprägtem Verschleiß der Schleifscheibe führt [2; 3]. Dies beeinträchtigt Prozessstabilität, Maßhaltigkeit und Wirtschaftlichkeit der Bearbeitung.
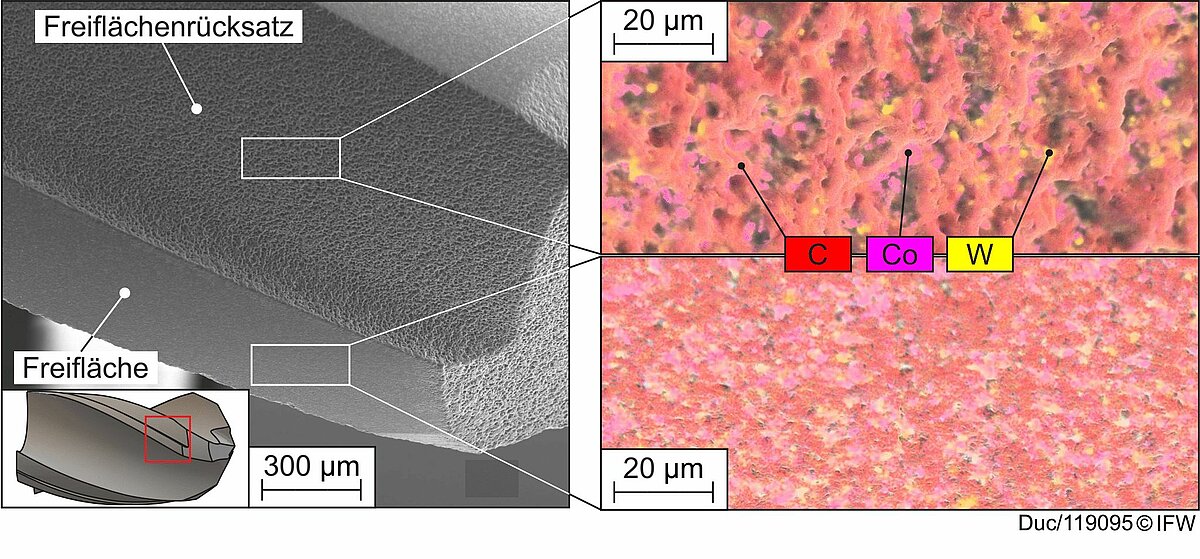
Abbildung 1: Verwendeter Bohrer mit PKD-Bohrspitze
Insbesondere das Schruppschleifen der Spannuten von PKD-Bohrern gilt bislang als wirtschaftlich nicht realisierbar. Daher kommen vorzugsweise funkenerosive Bearbeitungsverfahren zum Einsatz. Allerdings sind diese Verfahren mit langen Prozesszeiten verbunden. Zudem ist nach der Schruppbearbeitung durch Erodieren eine nachgeschaltete Schleifbearbeitung erforderlich, um die geforderten Oberflächenqualitäten zu erzielen, dasden Einsatz komplexer Hybridmaschinen erfordert und die industrielle Anwendbarkeit einschränkt. Der Werkzeugverschleiß beim Schleifen von PKD resultiert im Wesentlichen aus thermisch induzierten Effekten, insbesondere der Graphitisierung der Diamantkörner [3]. Zur Prozessführung werden typischerweise keramisch gebundene Diamantschleifscheiben mit Korngrößen von 15 – 25µm eingesetzt. Die keramische Bindung bietet eine erhöhte Porosität, die die Kühlschmierstoffzufuhr in die Kontaktzone verbessert und so das Risiko thermischer Schädigungen reduziert. Gleichzeitig werden die Schleifkörner ausreichend lange in der Bindung gehalten und bei fortschreitendem Verschleiß rechtzeitig freigegeben, sodass kontinuierlich scharfe Schneidkanten zur Verfügung stehen [2, 4].
Aus dem Schleifen komplexer Bauteile wie Turbinenschaufeln ist bekannt, dass eine periodische Unterbrechung des Schleifkontakts zu einer signifikanten Reduktion der thermischen Belastung führen kann [5]. Vergleichbare Effekte wurden auch beim Fräsen mit trochoidalen Vorschubstrategien beobachtet, bei denen Werkstück und Werkzeug thermisch entlastet werden konnten [6]. Für die Bearbeitung von PKD ist der Einfluss der dynamischen Prozessparameter Amplitude a und der Amplitudenfrequenz fdyn bislang nicht ausreichend untersucht. Ziel dieser Arbeit ist es daher, den Einfluss einer dynamischen Prozesskinematik auf das Verschleißverhalten keramisch gebundener Diamantschleifscheiben beim Schleifen von PKD zu untersuchen. Zu diesem Zweck erfolgte die Untersuchung in zwei Schritten. Zunächst wurde der Einfluss der Hauptprozessparameter Schnittgeschwindigkeit vc, Zustellung aₑ sowie Schleifkorngröße systematisch untersucht und über das G-Verhältnis vergleichend bewertet. Anschließend wurde der spezifische Einfluss dynamischer Parameter auf das Verschleißverhalten mittels Verschleißvolumenanalyse quantifiziert.
Materialien und Methoden
Zunächst wurde der Einfluss der Prozessparameter Schnittgeschwindigkeit vc und Zustellung ae unter kontinuierlichem Arbeitseingriff systematisch untersucht. Ziel war es, ein robustes Prozessfenster abzuleiten und somit eine belastbare Referenzbasis für die anschließenden Untersuchungen mit periodisch unterbrochenem Arbeitseingriff zu schaffen. Diese Referenz stellt die Vergleichbarkeit sicher und ermöglicht es, Effekte eindeutig der geänderten Kinematik zuzuordnen. Zur Unterscheidung zwischen Schrupp- und Schlichtbearbeitung wurden zwei Korngrößen (Schlichten mit D15 und Schruppen mit D54) bei einer Kornkonzentration von C100 eingesetzt. Die Schleifversuche wurden mit keramisch gebundenen Diamantschleifscheiben auf einer Werkzeugschleifmaschine des Typs Helitronic Vision 400L (Walter) durchgeführt. Der Versuchsaufbau ist in Abbildung 2 dargestellt.
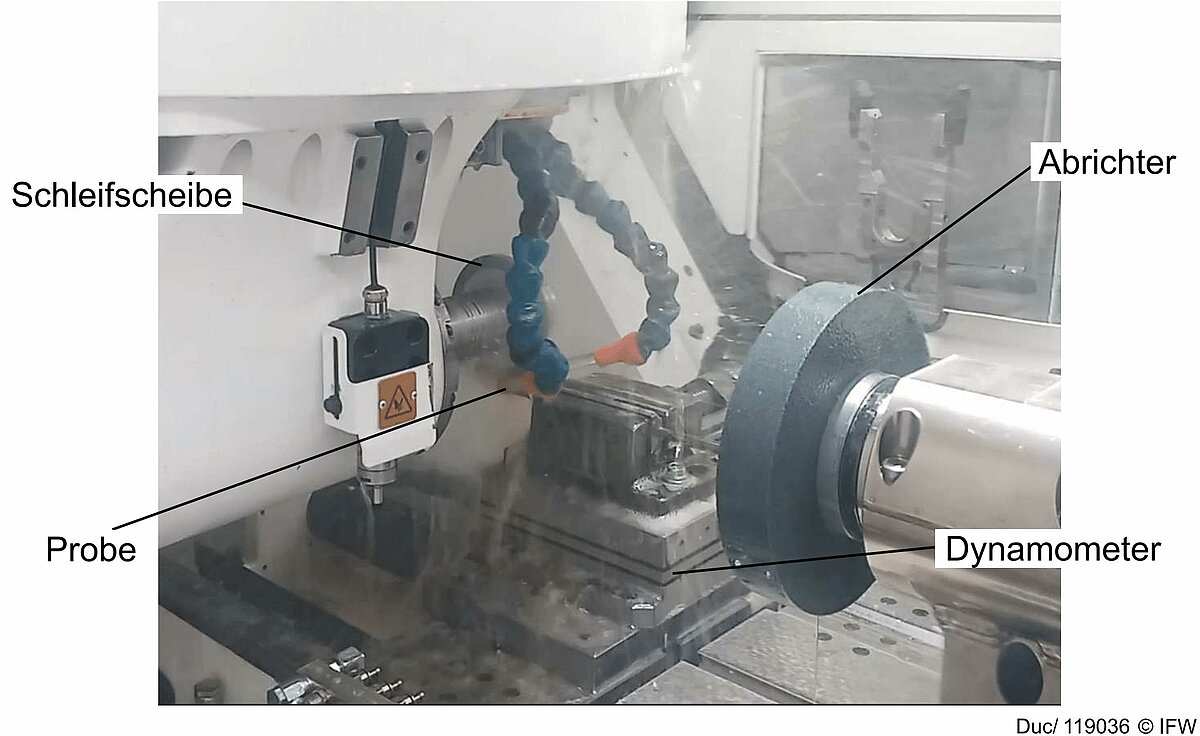
Abbildung 2: Versuchsaufbau zur Untersuchung des Prozessfensters
Als Probenkörper dienten Bohrerrohlinge aus Hartmetall mit aufgelöteter PKD-Spitze (Höhe: 4mm). Die Bearbeitung des PKD erfolgte drallfrei (vgl. Abbildung 3). Bei einer Gesamtzustellung von ae = 100µm ergibt sich ein Schleifscheibenauslauf von 3,16mm, entsprechend 79% der PKD-Höhe. Um den Abtrag im PKD zu maximieren, wurde die Nutlänge auf 4mm festgelegt. Der Schleifscheibenauslauf liegt damit im Hartmetallbereich, außerhalb des PKD.
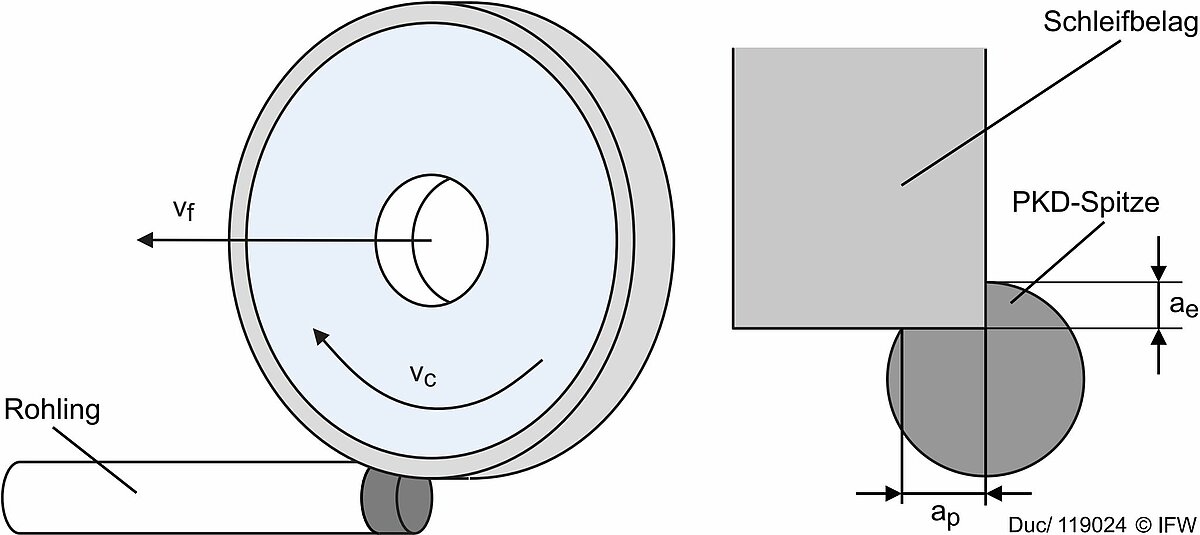
Abbildung 3: Experimentelle Kinematik und Eingriffsbedingungen
In Tabelle 1 ist der untersuchte Parameterbereich zusammengefasst. Zur Sicherstellung der Vergleichbarkeit wurde die Gesamtzustellung konstant gehalten, indem die Anzahl der Schleifhübe variiert wurde. Gleichzeitig gewährleistet dieses Vorgehen ein ausreichendes Werkzeugverschleißvolumen für die Analyse. Durch die gewählte Bahnstrategie nimmt die Eingriffsbreite ap mit jedem Hub zu. Im letzten Hub wurde eine maximale Eingriffsbreite von ap,max = 0,78mm erreicht. Das Werkzeugverschleißvolumen Vs wurde mit dem µ-Scan (NanoFocus) ermittelt, das abgetragene Werkstückvolumen Vw mit einem Alicona InfiniteFocus G5. Aus dem Verhältnis G = Vw / Vs wurde das G-Verhältnis berechnet.
| Unteres Prozessfenster | Oberes Prozessfenster | |
| Schnittgeschwindigkeit vc | 10m/s | 20m/s |
| Zustellung ae | 6µm | 12µm |
Im zweiten Untersuchungsschritt stand der Einfluss der dynamischen Prozessparameter Amplitude a und Amplitudenfrequenz fdyn auf den Werkzeugverschleiß im Fokus. Hierzu erhielt die Schleifkinematik eine sinusförmige Überlagerung. Die Amplitude a lag zwischen 20 und 80µm, die Frequenz fdyn zwischen 5 und 15Hz (vgl. Tabelle 2).
| Unteres Versuchsfenster | Oberes Versuchsfenster | |
| Amplitude a | 20μm | 80μm |
| Amplitudenfrequenz fdyn | 5Hz | 15Hz |
Die Parameterwahl stellt sicher, dass die Amplitude a mindestens ein Drittel des mittleren Korndurchmessers erreicht und die Frequenzen innerhalb der maschinendynamischen Grenzen reproduzierbar realisiert werden können. Dadurch entstehen periodische Kontaktunterbrechungen, ohne die Prozessstabilität zu beeinträchtigen (s. Abbildung 4).
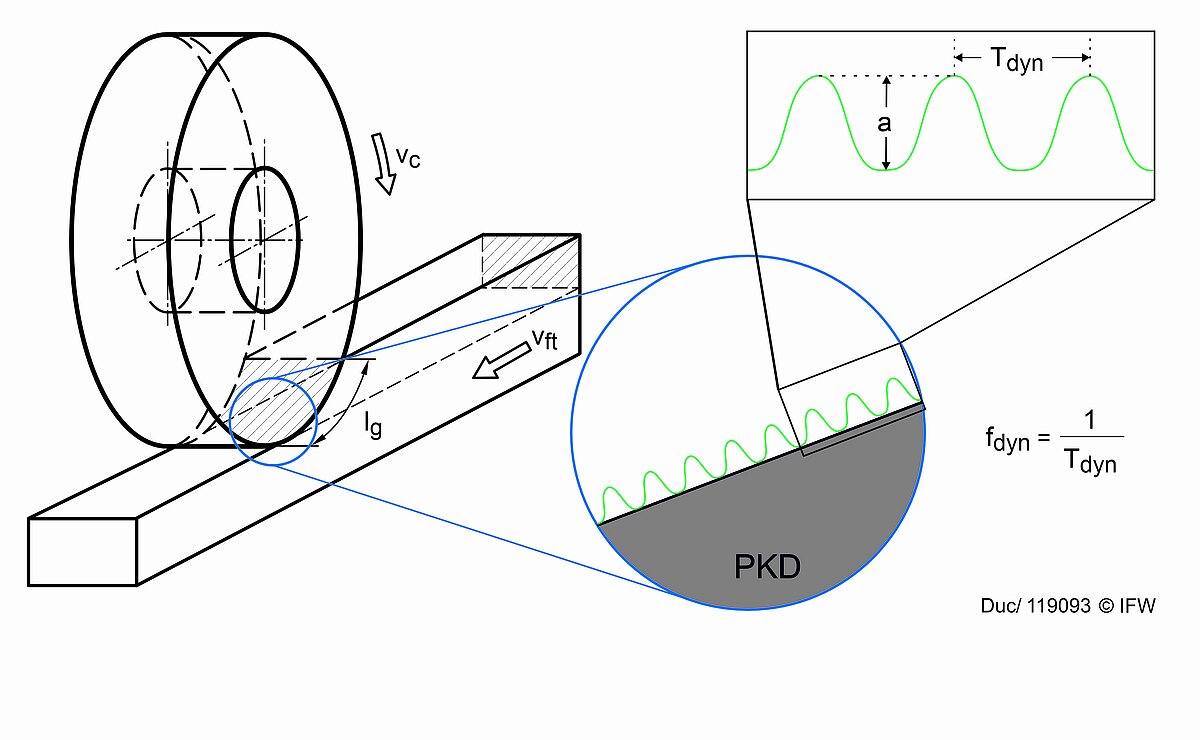
Abbildung 4: Prinzipdarstellung des Schleifens mit überlagerter Pendelbewegung
Um eine hinreichende statistische Absicherung zu gewährleisten, wurden die vier Versuchspunkte jeweils dreimal wiederholt. Für die experimentelle Nachbildung eines industriellen Nachschleifprozesses wurde ein vorerodierter Bohrer verwendet, wodurch eine komplexe Nutgeometrie sowie ein heterogener Werkstoffverbund aus Hartmetall, PKD und Lot in den Versuchen bearbeitet wurde. Hierdurch war es nicht möglich, das abgetragene Volumen und das G-Verhältnis exakt zu bestimmen. Die Experimente wurden auf einer Multigrind CU der Haas Schleifmaschinen GmbH durchgeführt (vgl. Abbildung 5).
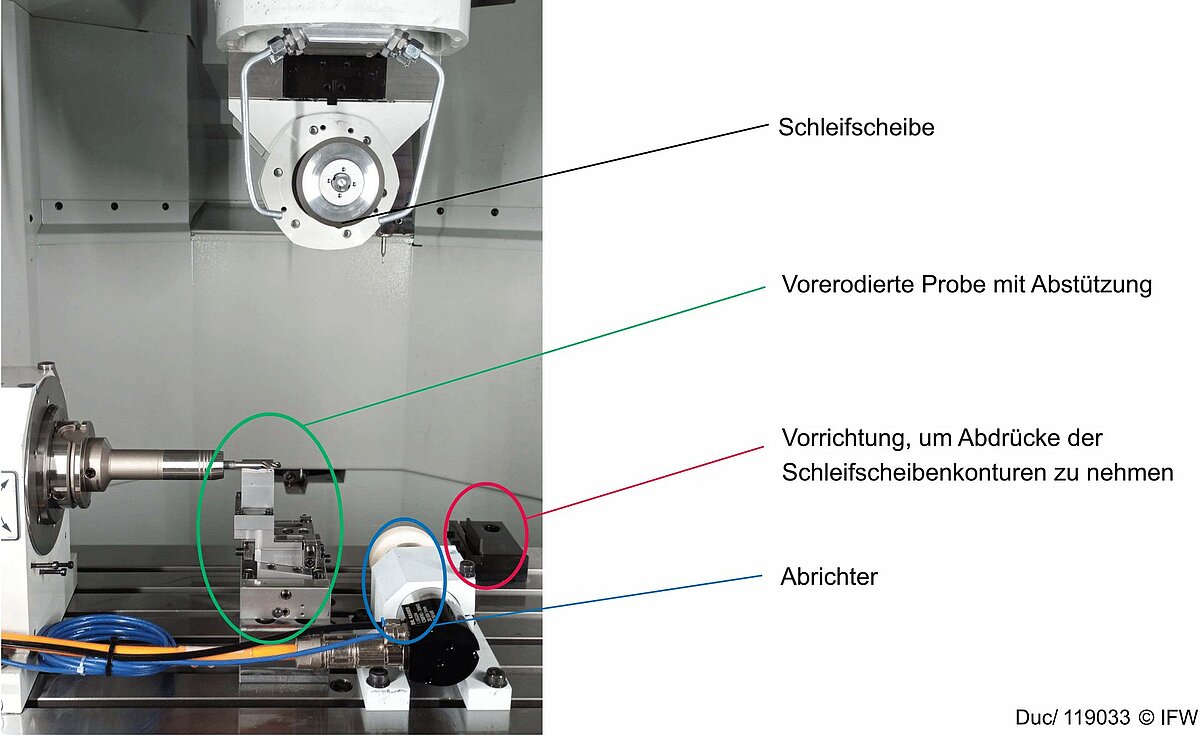
Abbildung 5: Versuchsaufbau für Experimente mit überlagerter Pendelbewegung
Der Schleifscheibenverschleiß wurde über die Abformung der Profilkontur in einer Graphitplatte bestimmt. Jede Spannut wurde mit je elf Zustellungen mit ae = 9µm geschliffen, was einer Gesamtzustellung von 99µm entspricht. Die Probenmasse wurde vor und nach der Bearbeitung mit einer Präzisionswaage erfasst. Zur Sicherstellung definierter Ausgangsbedingungen wurde die Schleifscheibe vor jeder Nutbearbeitung neu abgerichtet.
Resultate und Diskussion der Vorversuche
Abbildung 6 zeigt die aus den Schruppversuchen mit D54-Korn bestimmten G-Verhältnisse. Bei Schnittgeschwindigkeiten von 10 und 15m/s steigt das G-Verhältnis mit zunehmender Schnitttiefe. Bei einer Schnittgeschwindigkeit von 20m/s zeigt sich ein abweichendes Verhalten. Das G-Verhältnis bleibt zunächst nahezu konstant und sinkt dann mit zunehmender Schnitttiefe. Ursache ist die steigende thermische Belastung infolge der höheren Schnittgeschwindigkeit und der mit der Schnitttiefe zunehmenden Kontaktlänge. Überschreitet der spezifische Energieeintrag einen kritischen Wert, kippt der Prozess und das G-Verhältnis nimmt ab. Die Abbildung zeigt zudem die resultierende Oberflächenrauheit. Im untersuchten Bereich sinkt sie mit steigender Schnitttiefe, entgegen typischen Trends etwa beim Schleifen von Hartmetall. Eine potenzielle Erklärung ist die erhöhte Wärmeeinwirkung durch die verlängerte Kontaktlänge, die thermische Schädigungen der PKD-Oberfläche begünstigt und Mikrokanten im Werkstück verrundet. Dadurch wird die Oberfläche zunehmend geglättet.
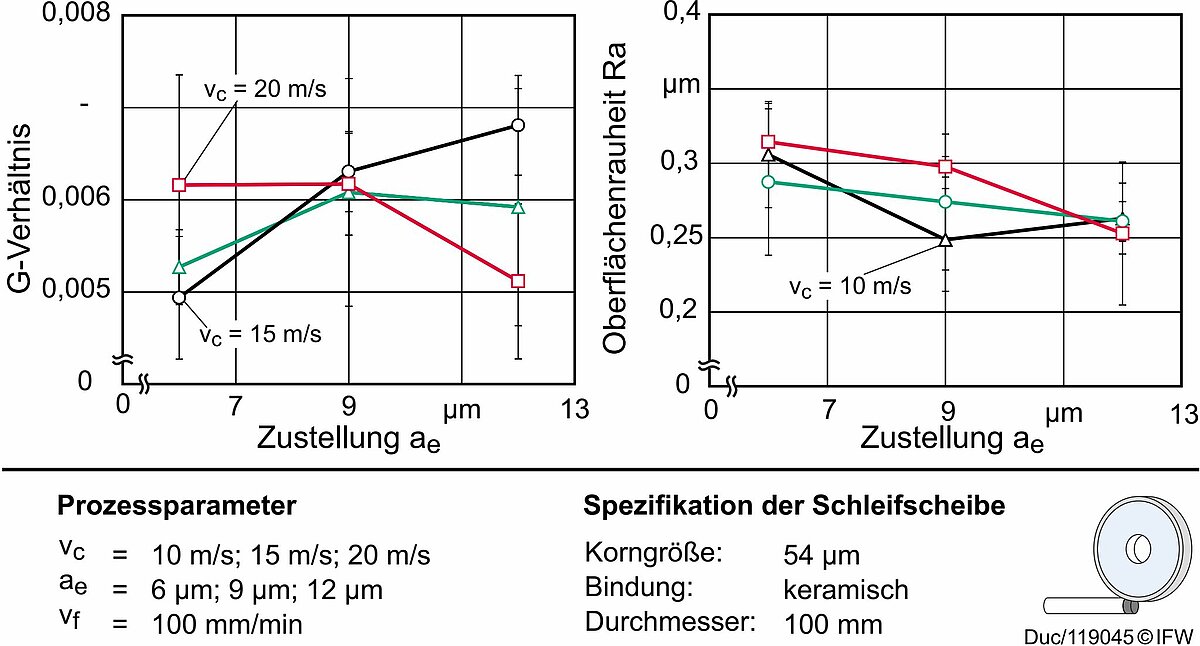
Abbildung 6: Einfluss der Zustellung und Schnittgeschwindigkeit auf die Oberfläche und den Verschleiß beim Schruppen
Die aus den Schlichtversuchen ermittelten G-Verhältnisse sind in Abbildung 7 zusammengefasst. Hierfür wurden die Versuchspunkte mit einer D15-Schleifscheibe wiederholt.
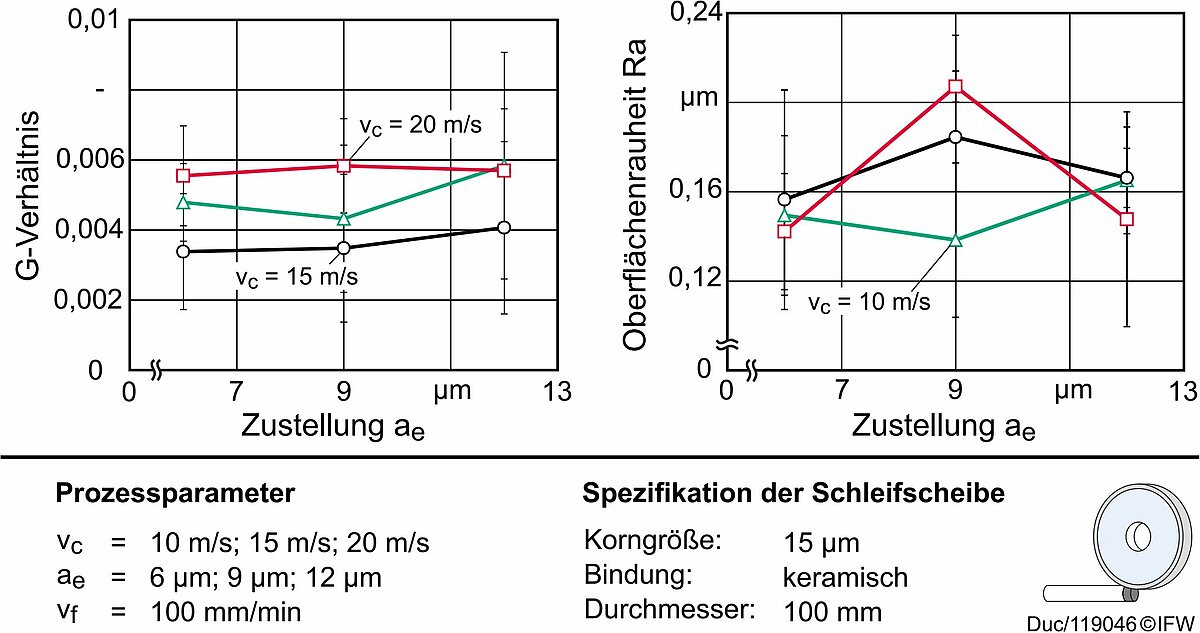
Abbildung 7: Einfluss der Zustellung und Schnittgeschwindigkeit auf die Oberfläche und den Verschleiß beim Schlichten
Es zeigt sich, dass das G-Verhältnis über den untersuchten Zustellbereich weitgehend konstant bleibt und mit steigender Schnittgeschwindigkeit von 0,0034 bei vc = 15m/s auf 0,0058 bei vc = 20m/s zunimmt. Die in den Schlichtversuchen ermittelten G-Verhältnisse liegen unter den Werten der Schruppversuche. Das deutet darauf hin, dass im betrachteten Parameterfenster die gröbere Korngröße D54 gegenüber D15 ein günstigeres Verschleißverhalten aufweist. Wie bei den Schruppversuchen wurde die Oberflächenrauheit erfasst. Die in Abbildung 7 gezeigten Ergebnisse lassen keinen eindeutigen Einfluss der untersuchten Parameter erkennen. Die Unterschiede liegen unterhalb der ermittelten Standardabweichungen und sind als Messstreuung zu bewerten. In den Schlichtversuchen wurden dennoch geringere Rauheitswerte erreicht, bedingt durch die geringere Korngröße. Auf Grundlage dieser Daten erfolgten die Versuche mit diskontinuierlichem Kontakt. Für diese weiterführenden Versuche diente der Symmetriepunkt fdyn = 10Hz und vc = 15m/s als Ausgangspunkt für die Untersuchungen mit unterbrochenem Arbeitseingriff.
Ergebnisse und Diskussion der Versuche mit diskontinuierlichem Kontakt
Die überlagerte Kinematik erzeugt eine periodische Unterbrechung des Kontakts zwischen Schleifscheibe und Werkstück. Dadurch verbessert sich die Zufuhr von Kühlschmierstoff in die Kontaktzone und die Temperatur sinkt. Untersucht wurden die dynamischen Parameter Amplitude a und Amplitudenfrequenz fdyn. Die berechneten Verschleißvolumina sind in Abbildung 8 über der Amplitude dargestellt. Beide Parameter wurden auf drei Stufen variiert und in einem kreuzförmig angelegten Versuchsplan kombiniert, der sich im Mittelpunkt schneidet. So konnte bei fdyn = 10Hz das gesamte Amplitudenspektrum geprüft werden, was die Analyse des Amplitudeneinflusses ermöglicht. Mit steigender Amplitude nimmt das Verschleißvolumen ab. Der stärkste Rückgang im Verschleißvolumen V tritt zwischen 20µm und 50µm auf. Bei weiterer Erhöhung der Amplitude a auf 80µm ist der zusätzliche Rückgang im Verschleißvolumen geringer als im Schritt von 20µm auf 50µm. Dies deutet darauf hin, dass die Kühlwirkung ab etwa 50µm weitgehend ausgeschöpft ist. Der Schleifspalt wird ausreichend mit Kühlschmierstoff versorgt, die thermische Last sinkt und damit der thermisch bedingte Verschleiß. Eine noch größere Amplitude fördert zwar mehr Kühlschmierstoff in den Spalt, erhöht die Kühlwirkung aber nicht mehr signifikant. Bei konstanter Amplitude von 50µm zeigt sich, dass auch die Amplitudenfrequenz das Verschleißvolumen deutlich beeinflusst. Eine Reduktion der Frequenz verringert den Verschleiß deutlich. Der Grund ist die längere Unterbrechungszeit, in der der Kühlschmierstoff tiefer in die Kontaktzone eindringen kann. Das verbessert die Kühlung und senkt den Verschleiß. Anders als beim Amplitudeneinfluss bleibt dieser Effekt über den gesamten untersuchten Frequenzbereich erhalten. Daraus folgt, dass die Wirkzeit des Kühlschmierstoffs im Arbeitsspalt einen größeren Einfluss auf die Kühlwirkung hat als die Amplitudenhöhe.
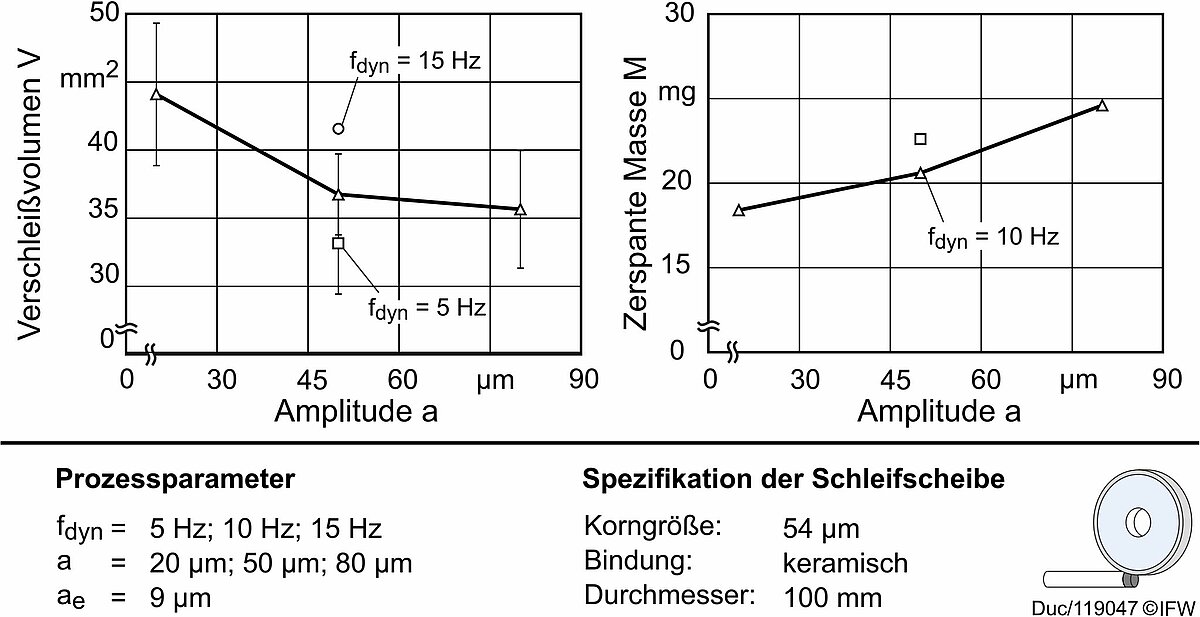
Abbildung 8: Einfluss der Amplitude a und der Amplitudenfrequenz fdyn auf das Verschleißvolumen und die bearbeitete Masse
Um die Verschleißdaten dem Abtrag an den Probekörpern gegenüberstellen zu können; wurden die Masse der Proben vor und nach den Schleifversuchen mit einer Waage gemessen, um die abgetragene Masse zu bestimmen. Die Ergebnisse sind in Abbildung 8 dargestellt. Daraus lässt sich ein inverser Trend zu den Verschleißvolumendaten erkennen. Der beobachtete Trend kann allein auf die erzeugten Verschleißvolumina zurückgeführt werden. Bei größerem Verschleißvolumen reduziert der zusätzliche radiale Scheibenverschleiß die effektive Gesamtzustellung. Folglich fallen Abtragsvolumen und damit die abgetragene Masse in diesen Versuchen geringer aus. Die Wägeergebnisse stützen somit die Befunde der Verschleißvolumenanalyse.
Zusammenfassung und Schlussfolgerungen
Die Ergebnisse zeigen, dass die Korngröße einen maßgeblichen Einfluss auf das Verschleißverhalten und das G-Verhältnis beim Schleifen von PKD hat. Bezüglich der Oberflächenrauheit ließ sich innerhalb der gemessenen Streuweite kein eindeutiger Trend feststellen; im Schlichtprozess wurden allerdings durchschnittlich geringere Rauheitswerte erreicht. Die Verwendung einer dynamisch überlagerten Schleifkinematikführt zu einer deutlichen Reduzierung des Schleifscheibenverschleißes- Ursächlich hierfür ist eine verbesserte Versorgung des Schleifspalts mit Kühlschmierstoff infolge der periodischen Kontaktunterbrechungen und der verlängerten Einwirkzeiten.
Insgesamt verdeutlichen die Ergebnisse, dass sowohl die Korngröße als auch die Parameter der dynamischen Prozessführung entscheidende Stellgrößen für eine verschleißarme Prozessführung sind. Allerdings zeigt sich, dass eine adaptive Prozessführung, bei der Amplitude und Frequenz dynamisch an die jeweilige Bearbeitungssituation angepasst werden, einen vielversprechender Ansatz zur Steigerung der Leistungsfähigkeit der Schleifprozesse bietet. Zukünftige Arbeiten sollten den Einfluss dieser Bearbeitung auf die auf Formgenauigkeit und Bauteilfunktion untersuchen.
Literatur
[1] | M’Saoubi, R.; Axinte, D.; Soo, S.L.; Nobel, C.; Attia, H.; Kappmeyer, G.; Engin, S.; Sim, W.-M.: (2015): High performance cutting of advanced aerospace alloys and composite materials. CIRP Annals - Manufacturing Technology, 64, S. 557-580. |
[2] | Kenter, M.: (1990) Schleifen von polykristallinem Diamant. Dr.-Ing. Diss., Universität Bremen. |
[3] | Schindler, F.; Brocker, R.; Klocke, F.; Mattfeld, P.: (2016): A Discussion on Removal Mechanisms in Grinding Polycrystalline Diamond, Journal of Manufacturing Science and Engineering, 138, S. 1449-1452 |
[4] | Friemuth, T. (2002) Herstellung spanender Werkzeuge. Habilitation, Leibniz Universität Hannover. |
[5] | Geisel, M. (2021). Autonome Fertigungssysteme in der Schleifbearbeitung von hochwarmfesten Werkstoffen. Hanser Schleiftagung, Stuttgart-Fellbach |
[6] | Shixiong, W.; Wie, M.; Bin, L.; Chengyong, W.: (2016): Trochoidal machining for the high-speed milling of pockets, Journal of Materials Processing Technology, 233, S. 29-43 |
Quelle | Institut für Fertigungstechnik und Werkzeugmaschinen (IFW), Leibniz Universität Hannover B. Denkena, B. Bergmann und F. Ducke