Spanformer speziell fürs Stechen und Stechdrehen
Kleines Detail, große Wirkung
Beim Stechen entscheidet oft ein Detail über Prozesssicherheit oder Ausschuss: der Spanformer. Das macht ihn zu weit mehr als einer bloßen Zusatzausstattung der Schneide – er ist ein integraler Bestandteil des Werkzeugs. Welcher der vielen unterschiedlichen Spanformer der richtige ist, hängt von Werkstoff, Schnittparametern, Prozess und Maschine ab.
Spanformer sind die geometrischen Elemente auf der Schneidfläche des Einsatzes, die genau das kontrollieren: Spanbildung, Spanfluss und Spanbruch. Ihre Aufgabe klingt simpel, ist aber durchaus anspruchsvoll. Der Spanformer muss den Span so umlenken und formen, dass er sich sauber einrollt, möglichst kurz bricht und sicher aus dem Eingriffsbereich abgeführt wird, ohne zu stauchen, zu verhaken oder auf die Werkstückoberfläche zurückzuschlagen. Gelingt das nicht, entstehen Kratzer und Rillen auf der Oberfläche, Anwender haben mit erhöhtem Verschleiß, Schneidkantenschäden und Maschinenstillständen zu kämpfen.
„Wenn sich ein langer Span ums Werkzeug wickelt und die Maschine zum Stillstand bringt, ist das nicht nur lästig, sondern besonders beim Stechen ein echtes Problem“, sagt Frederik Schmalbach, Produktmanager Non-Rotating Tools bei ISCAR. „Die Spanabfuhr ist hier ein bestimmender Faktor für Prozesssicherheit, Standzeit und Oberflächenqualität.“
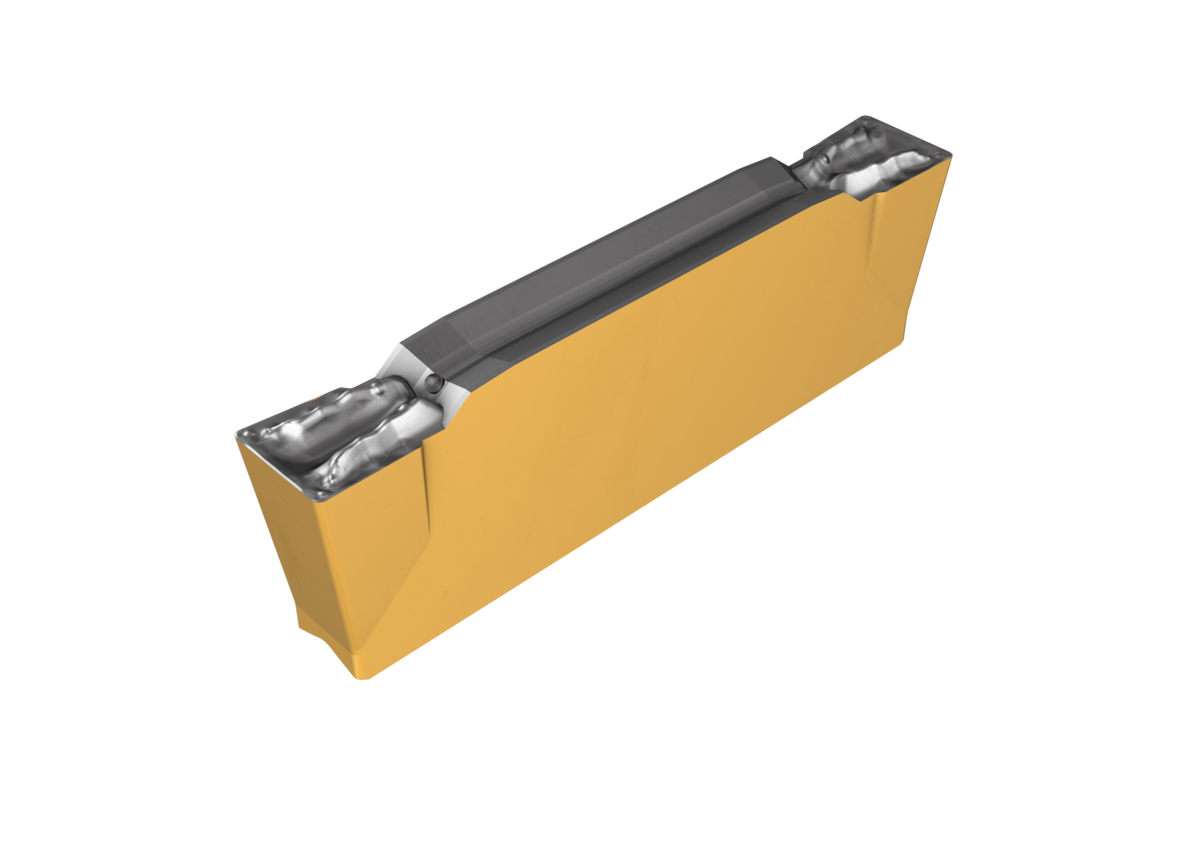
Der T-Spanformer verfügt über eine positive Spanmulde, eine stabile Schneidkante und einen Spandeflektor
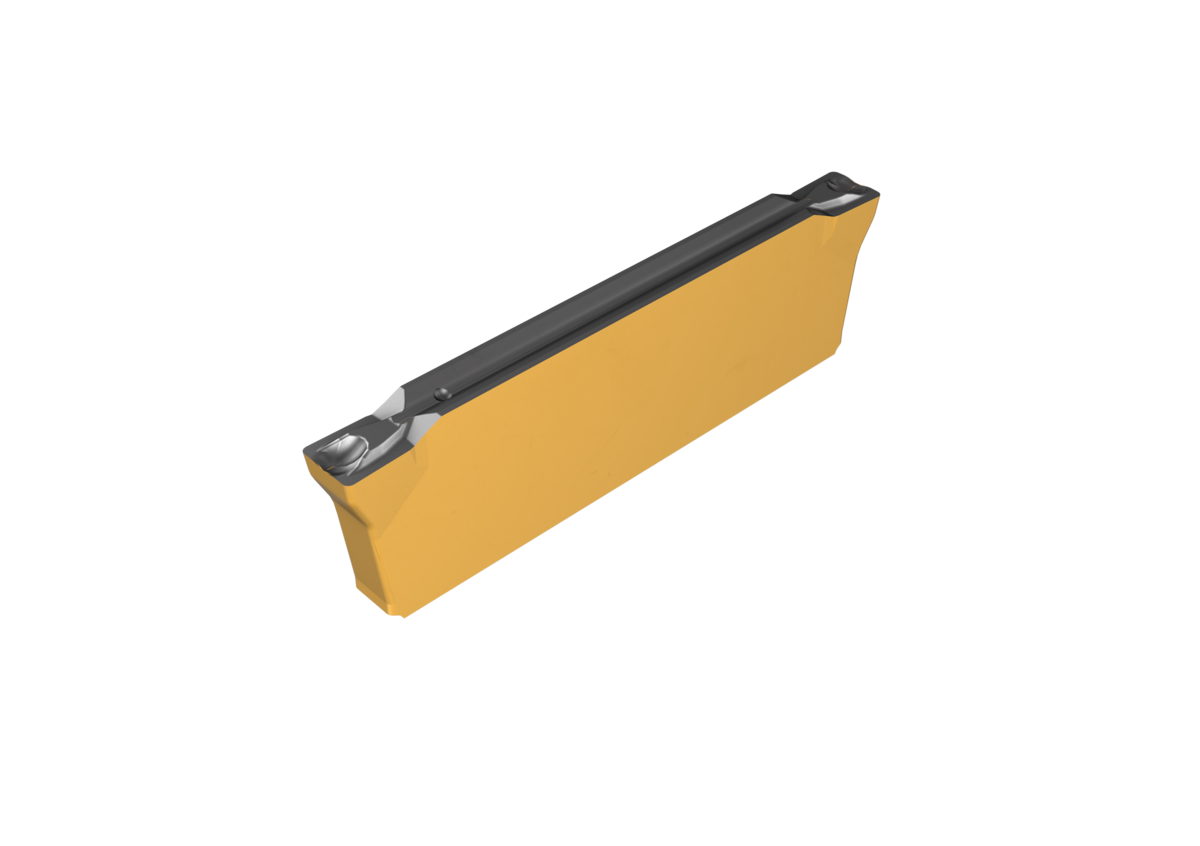
Der neue B-Spanformer bietet die passende Geometrie für die Bearbeitung besonders zäher Werkstoffe mit DO-GRIP-, TANG-GRIP- und PENTACUT-Schneideinsätzen
Faktoren für den perfekten Span
Spanformer lassen sich nach Wirkprinzip, Geometrie und Anwendungsfeld unterscheiden. Geometrische Spanformer sind direkt in die Spanfläche des Schneideinsatzes eingearbeitet. Typische Ausprägungen sind Spanrillen, Spanleitstufen, Nasenformen und profilierte Spanmulden. Sie beeinflussen mechanisch, wie sich der Span verformt, einrollt und bricht.
Werkstoffspezifische Spanformer sind auf typische Materialeigenschaften abgestimmt. Ein Spanformer für ISO-P-Stähle ist anders ausgelegt als einer für ISO-M-Edelstähle oder ISO-S-Hochtemperaturlegierungen. Spanbildung, Schnittkräfte und Reibungsverhalten unterscheiden sich je nach Werkstoffgruppe erheblich.
Prozessspezifische Spanformer berücksichtigen den jeweiligen Bearbeitungsfall. Außenstechen, Innenstechen, Abstechen und Nutstechen stellen unterschiedliche Anforderungen an den Spanformer. „In der Praxis sind diese drei Kategorien allerdings nur selten scharf getrennt“, sagt Frederik Schmalbach. „Moderne Spanformer kombinieren alle drei Aspekte in einer Geometrie, die gezielt auf ein Werkzeugsystem, eine Werkstückgruppe und einen Bearbeitungsfall abgestimmt ist.“
Um dem Anwender für jede Stech-Aufgabe den passenden Spanformer bieten zu können, hat ISCAR sein Portfolio in den vergangenen Jahren konsequent ausgebaut. „Teils sind das tatsächliche Neuentwicklungen, die ihren Weg aus dem Sonderbereich in den Standard gefunden haben, teils sind es bestehende Geometrien, die wir aus anderen Feldern aufs Stechen übertragen konnten“, sagt Frederik Schmalbach.
Bei der Spanformersuche unterstützt ISCAR Anwender nicht nur mit persönlicher Beratung, sondern auch mit seinem „Ratgeber Spanformer“, der beim zuständigen Berater angefordert werden kann.
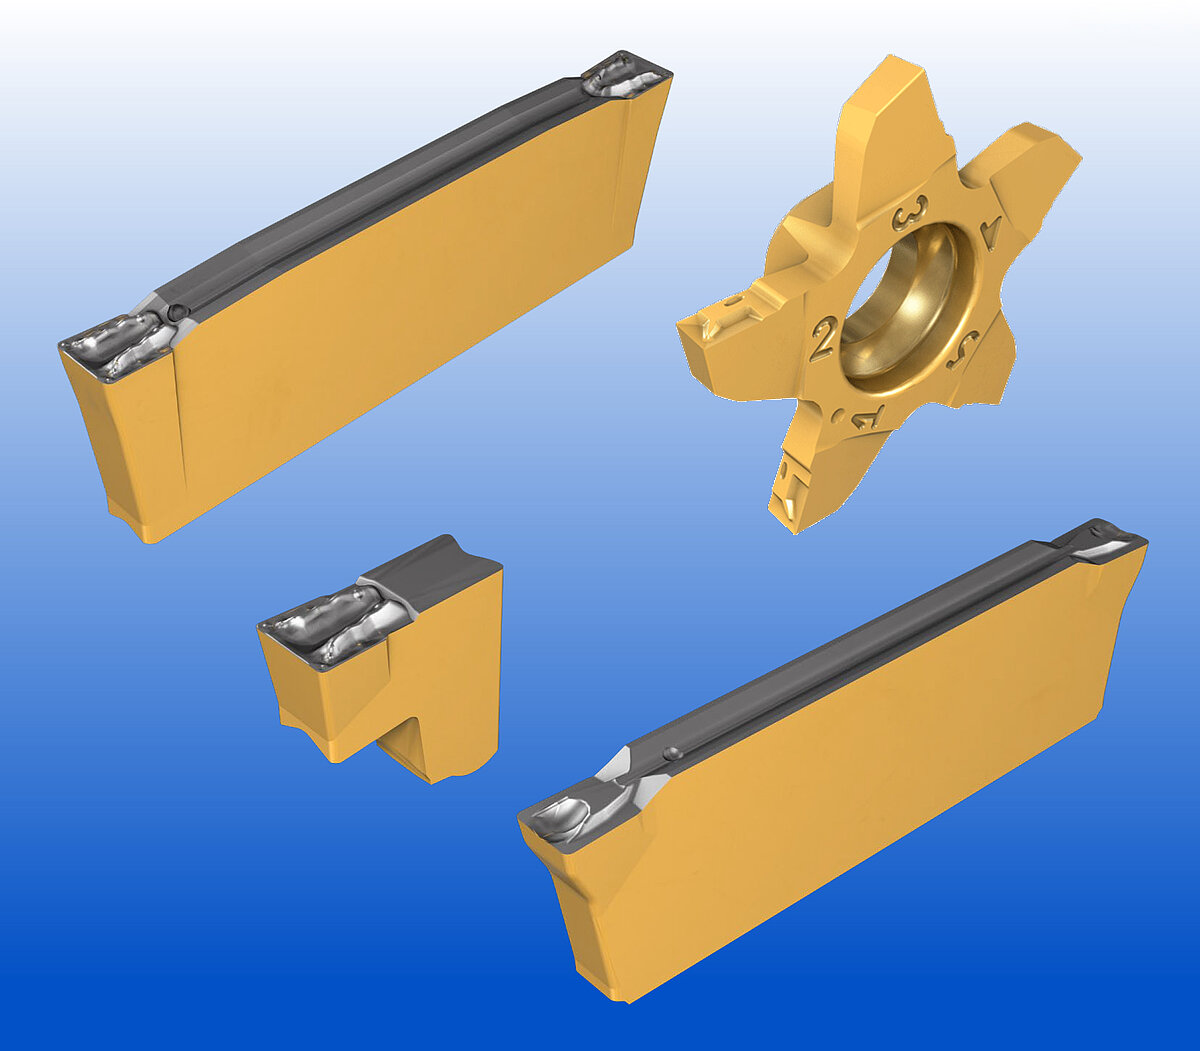
Um dem Anwender für jede Stech-Aufgabe den passenden Spanformer bieten zu können, hat ISCAR sein Portfolio in den vergangenen Jahren konsequent ausgebaut
Vielfältige Einsatzgründe
Beim Drehen ist die Spanabfuhr in der Regel unkompliziert. Der Span hat Platz und kann einfach seitlich abfließen. Beim Stechen und Abstechen dagegen taucht das Werkzeug radial in das Werkstück ein. „Je tiefer der Eingriff, desto enger die Nut“, erklärt der Produktmanager. „Der Span hat also kaum Raum und muss sich vom ersten Moment an kontrolliert verhalten.“
Zähe Werkstoffe wie niedriglegierte Stähle, rostfreie Stähle und Knetlegierungen bilden lange, bandförmige Späne, die ohne Spanformer nicht brechen. Der Spanformer rollt den Span eng auf und bricht ihn früh. Das Ergebnis: freier Spanabzug, stabile Schnittbedingungen und gleichmäßiger Verschleiß.
„Spanformer werden immer dann eingesetzt, wenn der zu bearbeitende Werkstoff zu langen, zähen Spänen neigt, wenn enge Stechbreiten oder tiefe Nuten bearbeitet werden, wenn automatisierte Prozesse mit hoher Laufzeit gefordert sind und wenn Spanwickeln und Spanstau erfahrungsgemäß zum Problem werden“, zählt Frederik Schmalbach auf. „Auch überall, wo Oberflächenqualität und Maßhaltigkeit keine Abweichungen tolerieren, ist die passende Spanformergeometrie kein optionales Detail.“
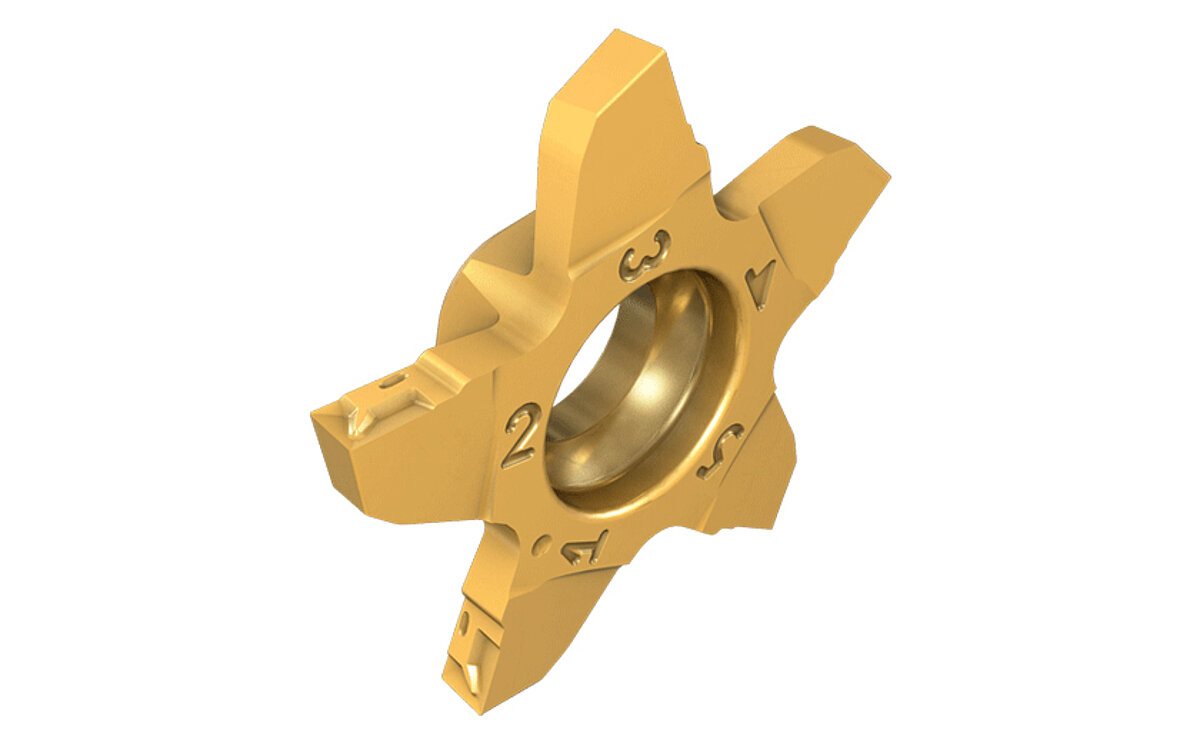
Der neue NX-Spanformer bricht die Späne kurz und gibt dem Anwender eine präzise Spankontrolle bei der Kleinteilbearbeitung
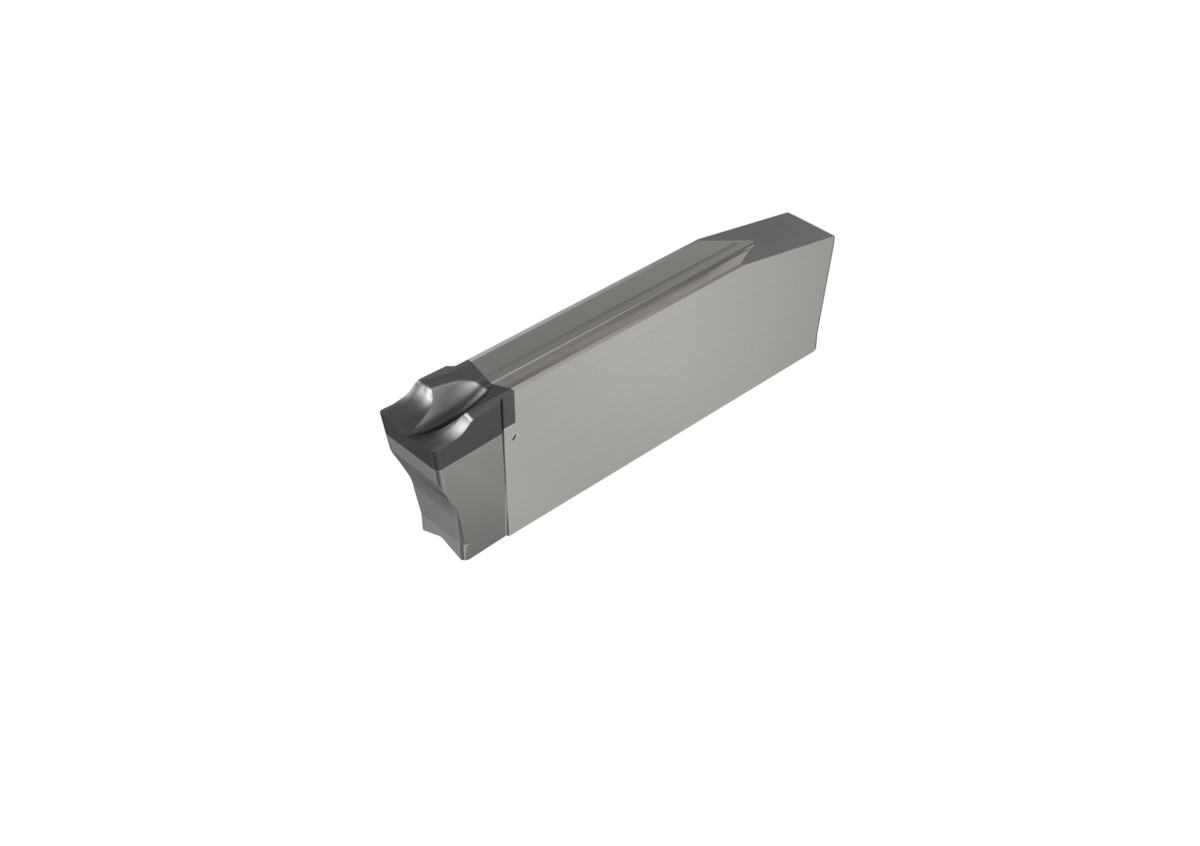
PKD-Schneideinsätze mit dem J-Spanformer für das DO-GRIP-System zur Bearbeitung von Nichteisen-Metallen
Der T-Spanformer: erste Wahl für die Spankontrolle
Der T-Spanformer hat seine Wurzeln im Stechdrehen und hat sich auf den Schneiden der CUT-GRIP-Serie bewährt. „Der geht durch Metall, als wäre es Watte“, erzählt Frederik Schmalbach begeistert. „Den mussten wir einfach für unsere DO-GRIP- und TANG-GRIP-Schneideinsätze adaptieren.“ Der T-Spanformer verfügt über eine positive Spanmulde, eine stabile Schneidkante und einen Spandeflektor. Dieser setzt nah an der Schneide und am Eckenradius an und ermöglicht eine Top-Spankontrolle. Der Span wird kontrolliert aufgerollt und bricht zuverlässig kurz.
Die stabile Schneidkante des T-Spanformers erlaubt auch das partielle Erweitern von Nuten, also das seitliche Stechdrehen nach dem ersten Einstich. Damit deckt die Geometrie zwei typische Bearbeitungsfälle ab.
Bei der Spanformersuche unterstützt ISCAR Anwender auch mit seinen „Ratgeber Spanformer“, der beim zuständigen Berater angefordert werden kann
B-Spanformer: für zähe Werkstoffe und bei Aufbauschneidenbildung
Der neue B-Spanformer bietet die passende Geometrie für die Bearbeitung besonders zäher Werkstoffe mit DO-GRIP-, TANG-GRIP- und PENTACUT-Schneideinsätzen. Sein weit nach oben gezogener Spandeflektor führt den Span über eine längere Strecke und rollt ihn intensiv ein. Die scharfe Schneide geht in eine weichschneidende Spanmulde über und verhindert Vibrationen. Um bei sehr zähen Materialien zu verhindern, dass sich der Span verwickelt, schnürt ihn der B-Spanformer auch seitlich sehr gut ein. „Der B-Spanformer ist unsere Antwort auf Werkstoffe, die klassischen Geometrien Probleme machen, zum Beispiel 100Cr6 oder ähnlich zähe Lagerstähle. Dort entstehen ohne geeigneten Spanformer schnell Aufbauschneide und unkontrollierter Spanabgang“, sagt Frederik Schmalbach.
Die Auswahl des richtigen Spanformers für eine Aufgabe folgt nicht dem Zufallsprinzip, sondern klaren technischen Kriterien. Wer das verstanden hat, gewinnt einen echten Hebel für mehr Prozesssicherheit, längere Standzeiten und bessere Oberflächengüten“, bringt es Frederik Schmalbach, Produktmanager Non-Rotating Tools bei ISCAR, auf den Punkt
NX-Spanformer für PENTA 17: Für kurze Späne
Die PENTA 17 ist das ISCAR-System für kleine Bauteile. Bisher war der fünfschneidige Einsatz nur mit Hohlkehlen ausgestattet. Diese produzierten sehr lange Späne, die sich um Werkzeug und Werkstück wickeln konnten. Um diese Herausforderung zu meistern, hat ISCAR den NX-Spanformer entwickelt. Dessen Geometrie trägt eine scharfe Schneide, die in eine weichschneidende Spanmulde übergeht. „Mit dem neuen NX-Spanformer brechen die Späne kurz und wir geben dem Anwender eine präzise Spankontrolle bei der Kleinteilbearbeitung“, sagt der Produktmanager.
J-Spanformer auf PKD: Hochleistung bei NE-Metallen
Die jüngste Neuheit im ISCAR-Spanformer-Programm fürs Stechen ist zugleich die technisch anspruchsvollste: PKD-Schneideinsätze mit dem J-Spanformer für das DO-GRIP-System zur Bearbeitung von Nichteisen-Metallen. „PKD und der J-Spanformer sind eine logische Kombination. PKD liefert die Schärfe und Verschleißfestigkeit, der J-Spanformer sorgt dafür, dass der Span trotz hoher Schnittgeschwindigkeit kontrolliert abläuft“, sagt Frederik Schmalbach.
Der per Laser eingebrachte J-Spanformer modelliert den Span präzise und reproduzierbar gut. Aluminium- und Kupferlegierungen, Messing, Nichtmetalle sowie Faserverbundwerkstoffe lassen sich damit bearbeiten.
„Die Auswahl des richtigen Spanformers für eine Aufgabe folgt nicht dem Zufallsprinzip, sondern klaren technischen Kriterien“, bringt es Frederik Schmalbach auf den Punkt. „Wer das verstanden hat, gewinnt einen echten Hebel für mehr Prozesssicherheit, längere Standzeiten und bessere Oberflächengüten.“
Quelle | ISCAR